TH
ความแม่นยำ การหล่อเหล็กดัด : อะไรเป็นตัวกำหนดว่าจะมีเรือเป็นชุดหรือไม่
ตัวเรือนคอมเพรสเซอร์สามารถมีใบรับรองวัสดุที่สมบูรณ์แบบได้ และยังคงเป็นของเสียที่ศูนย์เครื่องจักร เกรดถูกต้อง ก้อนกลมถูกต้อง และการหล่อยังคงเป็นส่วนที่ผิด
ช่องว่างระหว่างการหล่อตามมาตรฐานและการหล่อที่ใช้งานได้คือจุดที่โครงการเหล็กดัดส่วนใหญ่จะชนะหรือแพ้ โดยปกติใบเสนอราคาจะมีตัวเลขสามหลัก ได้แก่ เกรด น้ำหนัก และราคาต่อกิโลกรัม ไม่มีทั้งสามคนตัดสินใจว่าโครงการนี้ใช้งานได้หรือไม่ สิ่งที่ตัดสินก็คือความหนาของผนังจะคงอยู่ตามที่วาดไว้ ค่าเผื่อการตัดเฉือนจะสม่ำเสมอจากชิ้นส่วนหนึ่งไปยังอีกชิ้นส่วนหนึ่งหรือไม่ และการติดตั้งฟิกซ์เจอร์ครั้งแรกจะสร้างชิ้นส่วนแทนรายงานเศษเหล็กหรือไม่
ดังนั้นคำถามที่เป็นประโยชน์จึงไม่ใช่ว่าโรงหล่อใดที่ถูกที่สุด ซึ่งเป็นโรงหล่อที่สามารถเก็บคุณลักษณะสามหรือสี่ประการที่กระบวนการตัดเฉือนของคุณขึ้นอยู่กับปริมาณที่คุณสั่งซื้อจริง ทุกอย่างด้านล่างต่อจากนั้น
ความแม่นยำที่แท้จริงหมายถึงอะไรในเหล็กดัด
ความแม่นยำ is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- การควบคุมทางโลหะวิทยา: ความเป็นก้อนกลมประมาณ 85 เปอร์เซ็นต์หรือดีกว่าในส่วนที่คุณสนใจ จำนวนก้อนกลมที่เสถียร และอัตราส่วนเฟอร์ไรต์ต่อเพิร์ลไลต์ที่ตรงกับช่วงความแข็งบนแบบร่าง
- การควบคุมขนาด: ตำแหน่งที่ทำซ้ำได้ของหน้าตัดเฉือนโดยสัมพันธ์กับ Datum ที่เลือก ไม่ใช่แค่พิกัดความเผื่อความยาวโดยรวมที่พอเหมาะเท่านั้น
- ความสมบูรณ์ภายใน: ไม่มีรูพรุนจากการหดตัวในส่วนที่รับน้ำหนัก รับแรงกด หรือเจาะและต๊าป
ชั้นที่สองและสามเป็นที่ที่ราคาต่างกัน โรงหล่อสองแห่งสามารถเสนอราคา 500-7 และเทเหล็กที่สะอาดทั้งคู่ได้ แต่ส่งมอบชิ้นส่วนที่ทำงานแตกต่างออกไปในสายการผลิต เนื่องจากแห่งหนึ่งควบคุมความหนาของเปลือกบนกระบอกสูบที่มีผนังบาง และอีกแห่งหนึ่งถือว่ามันเป็นตัวแปรที่แยกตัวเองออกมา
คุณไม่ได้ซื้อเหล็กเป็นกิโลกรัม คุณกำลังซื้อระยะห่างระหว่างพื้นผิวการหล่อกับการตัดครั้งแรกที่ช่างเครื่องของคุณทำ
เลือกเกรดหลังจากที่คุณวัดส่วนแล้ว
คุณสมบัติที่เผยแพร่มาจากแถบทดสอบมาตรฐาน ไม่ใช่จากส่วนของคุณ ขนาดหน้าตัดจะกำหนดว่าโลหะจะเย็นตัวลงช้าแค่ไหน และอัตราการเย็นตัวจะกำหนดจำนวนเพิร์ลไลต์ที่จะสิ้นสุดในเมทริกซ์ เกรดที่เลือกจากเอกสารข้อมูลจึงสามารถทำงานแตกต่างออกไปได้เมื่อหล่อเข้ากับดุมขนาด 60 มม.
| เกรด ISO 1083 | เทียบเท่า ASTM A536 | ความต้านทานแรงดึง | อัตราผลตอบแทน 0.2% | การยืดตัว | ชิ้นส่วนทั่วไป |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 เมกะปาสคาล | 250 เมกะปาสคาล | 15% | ตัวปั๊ม, ตัวเรือนวาล์ว, ฝาครอบ |
| 500-7 | 65-45-12 | 500 เมกะปาสคาล | 320 เมกะปาสคาล | 7% | เบาะนั่ง, เบาะโรเตอร์, ห้องข้อเหวี่ยง |
| 600-3 | 80-55-06 | 600 เมกะปาสคาล | 370 เมกะปาสคาล | 3% | ฐานเครื่องจักร เสา และฉากรับน้ำหนัก |
| 700-2 | 100-70-03 | 700 เมกะปาสคาล | 420 เมกะปาสคาล | 2% | เม็ดมีดและตัวกั้นที่มีความสำคัญต่อการสึกหรอ |
ผลที่ตามมาสองประการ หากส่วนที่หนักต้องการ 600-3 คาดว่าจะมีการสนทนาเกี่ยวกับโลหะผสมหรือการบำบัดความร้อน เนื่องจากส่วนนั้นทำงานได้กับเป้าหมาย และการยืดตัวคือจำนวนผู้ซื้อที่มักจะข้ามไป มักจะเป็นสิ่งที่ทำนายว่าการหล่อจะมีพฤติกรรมอย่างไรเมื่อมีการกดพอดีหรือรอบความร้อนกดทับ
ทรายเคลือบ ทรายเรซิน ทรายสีเขียว: จับคู่กระบวนการให้เข้ากับคุณสมบัติ
เส้นทางการขึ้นรูปจะกำหนดพิกัดความเผื่อที่เป็นไปได้ ผิวสำเร็จ และต้นทุนเครื่องมือก่อนการเทครั้งแรก การเลือกสายมีราคาแพง เพราะการเปลี่ยนเส้นทางมักหมายถึงรูปแบบใหม่ๆ
- ทรายสีเขียว: ต้นทุนรูปแบบต่ำที่สุดและการประหยัดที่ดีสำหรับชิ้นส่วนขนาดกลางและขนาดใหญ่ในปริมาณคงที่ ผนังบางและแกนภายในที่แหลมคมจำเป็นต้องเผื่อเพิ่มเติม
- ทรายที่ยึดติดด้วยเรซิน (แบบไม่ต้องอบ): พื้นตรงกลางที่มั่นคงสำหรับการผลิตขนาดกลาง โดยมีความคงตัวของขนาดที่ดีกว่าทรายสีเขียวและเครื่องมือที่ยืดหยุ่น
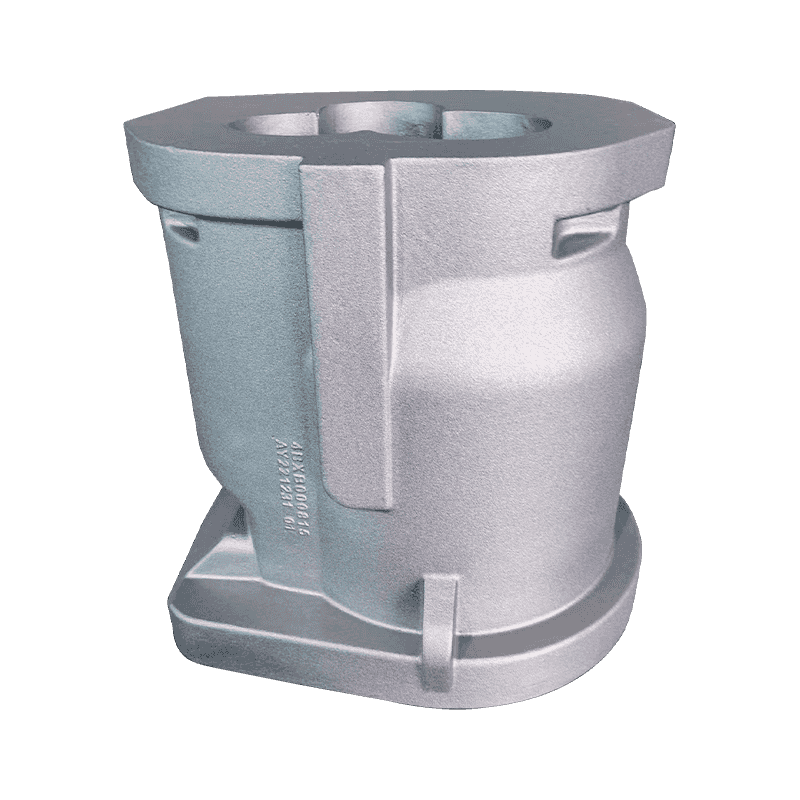
- ทรายเคลือบ (เปลือก): ตัวเลือกปกติสำหรับชิ้นส่วนที่มีผนังบางและทำซ้ำได้สูง เช่น กระบอกสูบคอมเพรสเซอร์ ซึ่งความสม่ำเสมอของผนังมีความสำคัญมากกว่าราคาของรูปแบบ
- การอบชุบด้วยความร้อน: ไม่ใช่กระบวนการขึ้นรูป แต่เป็นส่วนหนึ่งของการตัดสินใจเดียวกัน เนื่องจากการทำให้เป็นมาตรฐานหรือการบรรเทาความเครียดจะเปลี่ยนทั้งความแข็งและลักษณะมิติหลังการตัดเฉือน
คำกล่าวอ้าง Tolerance จำเป็นต้องมีคลาส ไม่ใช่คำคุณศัพท์ ซัพพลายเออร์ที่กล่าวว่า "เราถือไว้หนึ่งมิลลิเมตร" กำลังอธิบายคุณลักษณะเดียว สอบถามเกรดความคลาดเคลื่อนที่ใช้กับคุณลักษณะเฉพาะที่ฟิกซ์เจอร์ของคุณติดตั้งอยู่
โดยที่การหล่อเหล่านี้นั่งอยู่ในเครื่องจักรที่เสร็จแล้ว
ชิ้นส่วนจะระบุได้ง่ายที่สุดตามงานที่ทำ เพราะนั่นคือวิธีการเขียนเกณฑ์การยอมรับตั้งแต่แรก
การหล่อแบบคอมเพรสเซอร์
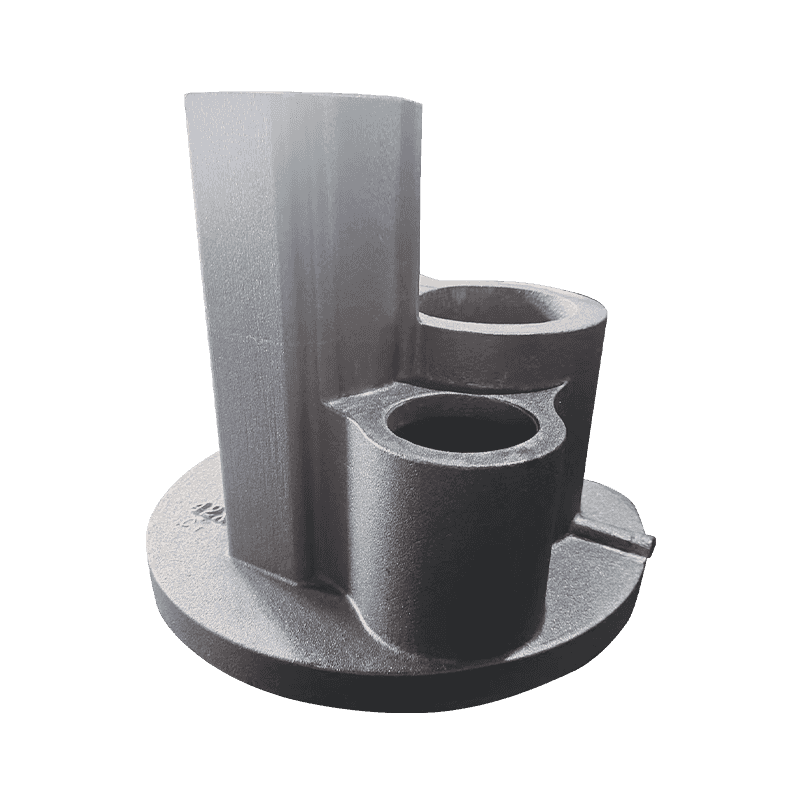
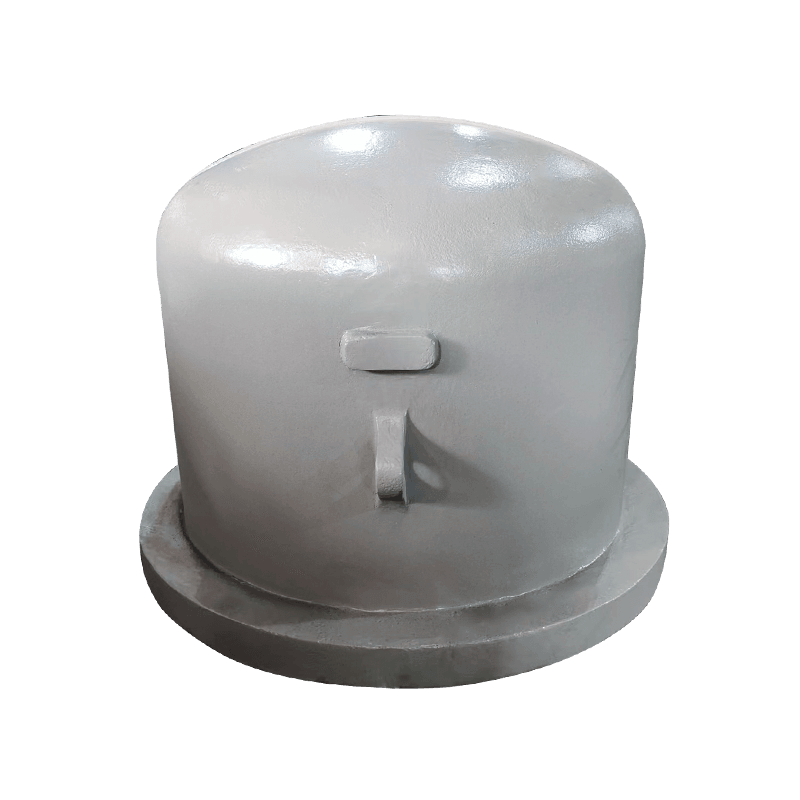
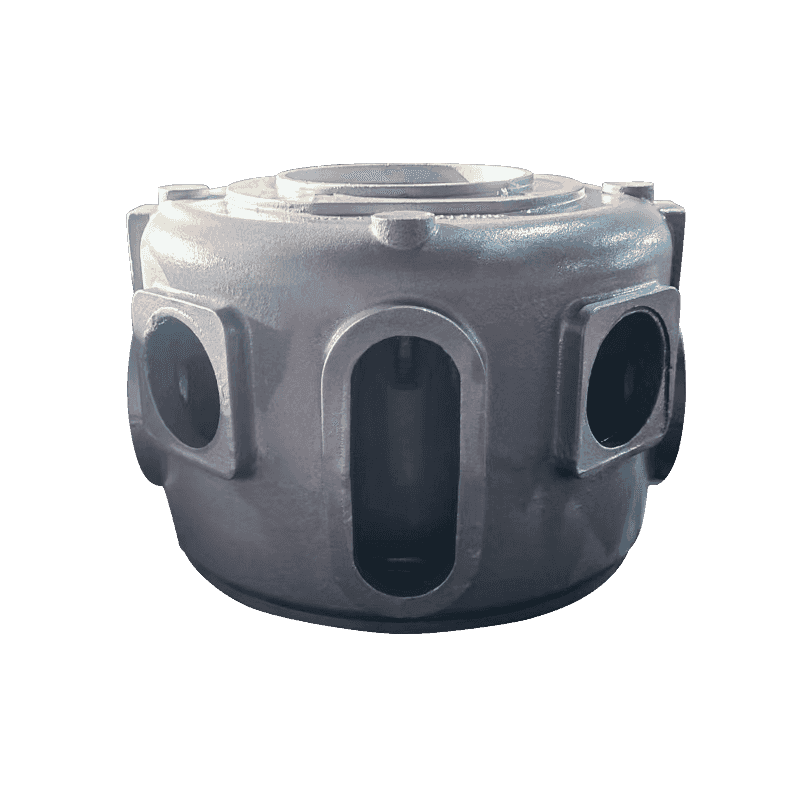
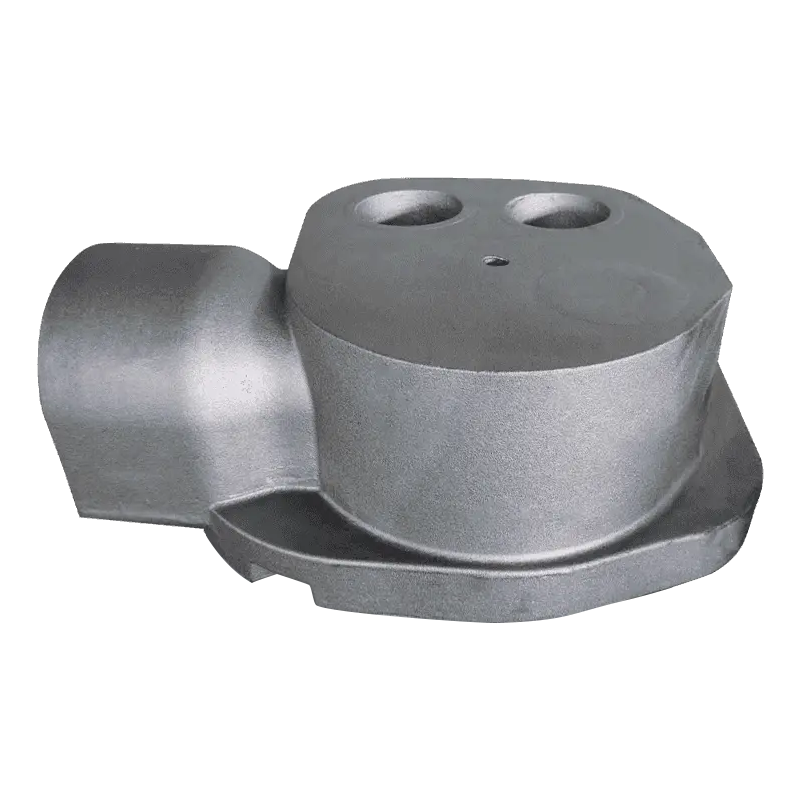
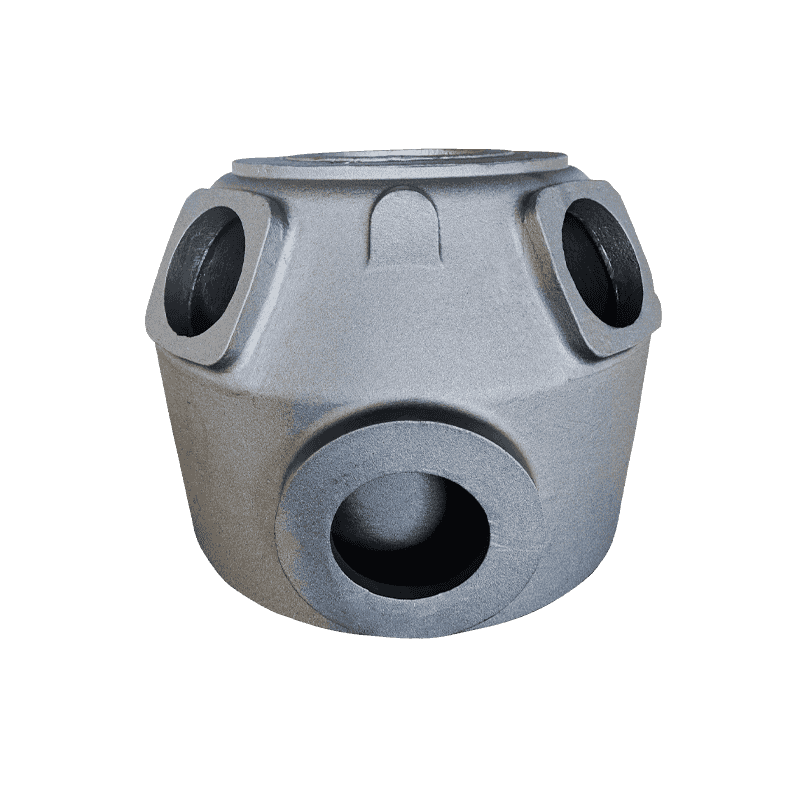
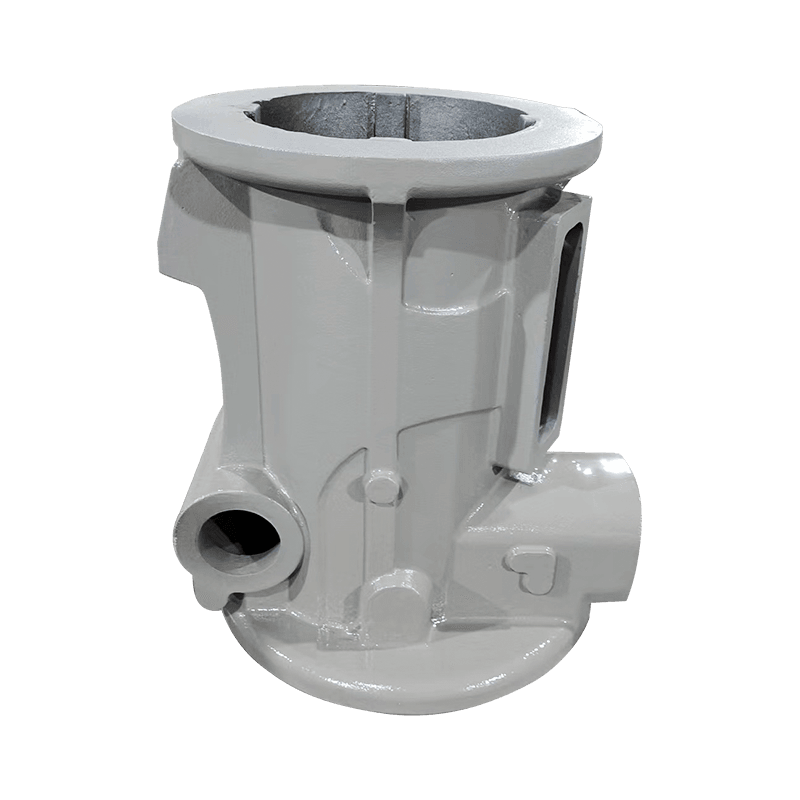
งานคอมเพรสเซอร์ขึ้นอยู่กับการซีล การวางแนว และการจัดการน้ำมัน เบาะนั่งแบริ่ง เบาะนั่งโรเตอร์ ห้องข้อเหวี่ยง กระบอกสูบ เบาะนั่งไอเสีย และถังน้ำมัน แต่ละส่วนชำรุดต่างกัน: เบาะนั่งที่นิ่มเกินไปจะเกิดเป็นรูปวงรี ผนังกระบอกสูบที่เคลื่อนไปจะสูญเสียแรงอัด ห้องข้อเหวี่ยงที่บิดเบี้ยวจะไม่รองรับพรีโหลดแบริ่ง คุณเป็นอย่างไร สมดุลความแข็งแรงและความต้านทานการสึกหรอ ในที่นั่งตลับลูกปืนเป็นตัวอย่างทั่วไปของการตัดสินใจที่จะต้องดำเนินการในขั้นตอนการหล่อ ไม่ใช่หลังการตัดเฉือน
การหล่อปั๊มและวาล์ว
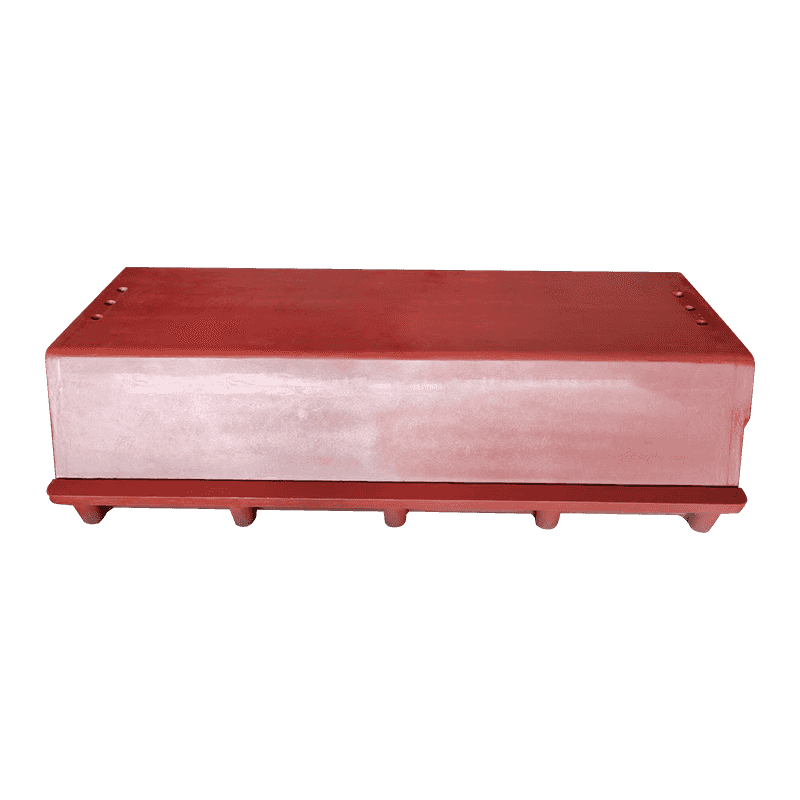
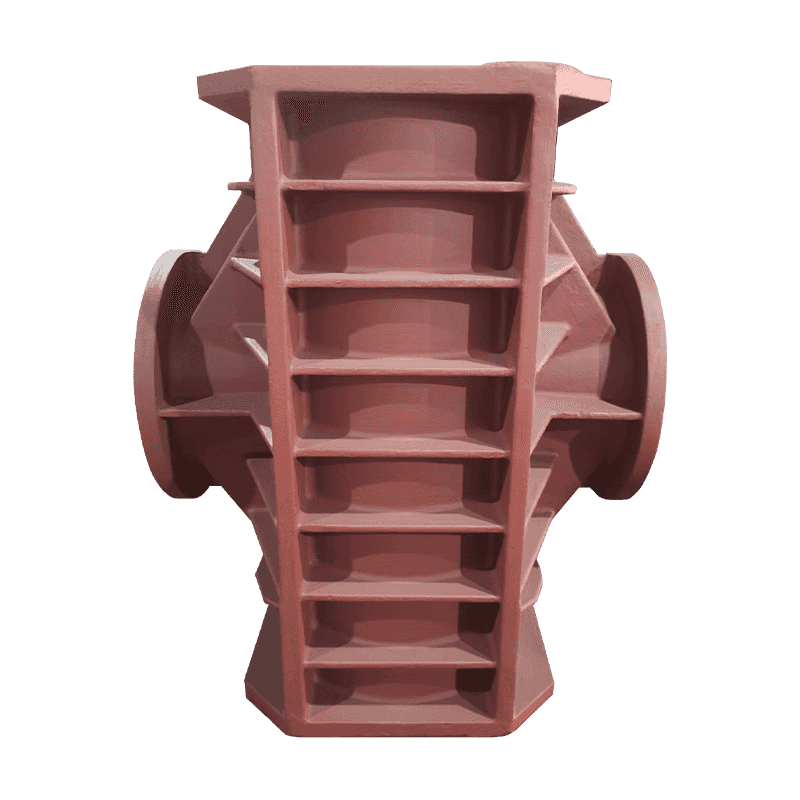
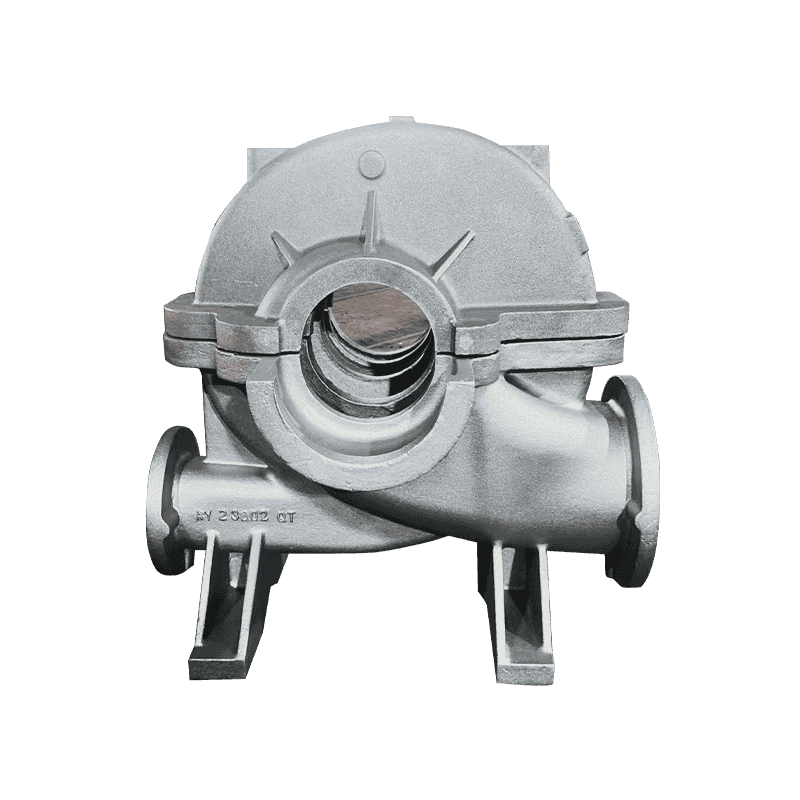
ปั๊มไหลตามแนวแกน ตัวปั๊ม ฝาครอบปั๊มคู่ ตัววาล์วปั๊มลูกสูบ และจานปั๊มมักจะต้องทนแรงดันหรือวิกฤตการไหล ในที่นี้การทดสอบการยอมรับมักเป็นการทดสอบการรั่วบวกกับการตรวจสอบความหนาของผนัง ซึ่งหมายความว่าการควบคุมความพรุนมีความสำคัญมากกว่าความต้านทานแรงดึง
การหล่อเครื่องมือกล
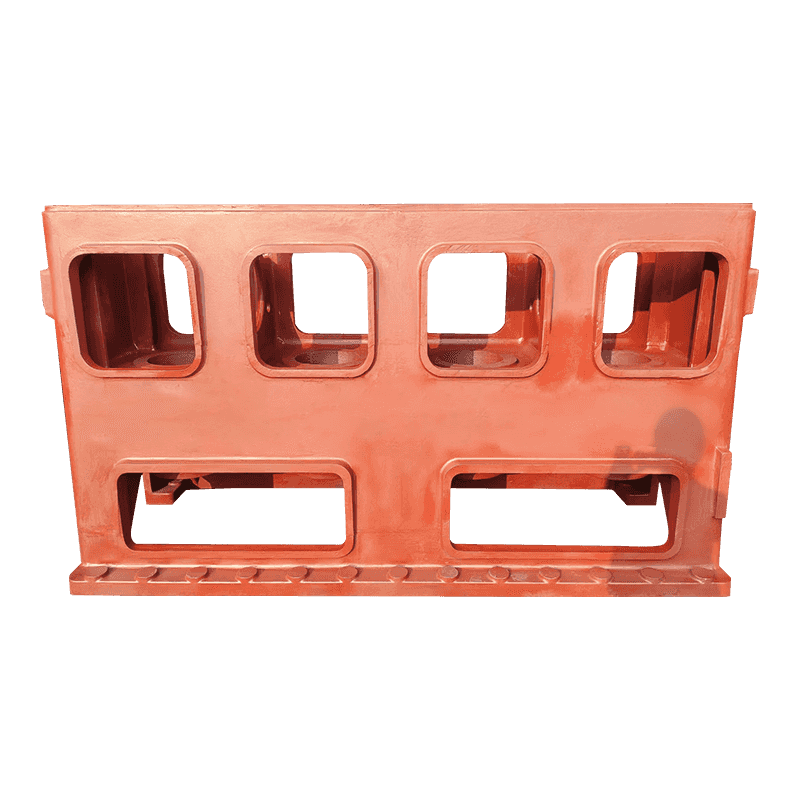
ฐานและเสาเป็นกรณีตรงกันข้าม: ชิ้นส่วนที่หนักและเงียบ ซึ่งคุณค่าที่แท้จริงคือความแข็งแกร่งและความเสถียรของมิติตลอดอายุการใช้งานหลายปี การบรรเทาความเครียดและความสม่ำเสมอของส่วนต่างๆ มีความสำคัญมากกว่าค่าเผื่อเชิงเส้นที่จำกัด
สิ่งที่ต้องตรวจสอบก่อนที่คุณจะอนุมัติตัวอย่าง
ตัวอย่างบทความแรกจะพิสูจน์ว่าโรงหล่อสามารถทำได้เพียงครั้งเดียว การอนุมัติควรเกี่ยวกับสิ่งที่สามารถทำได้ทุกครั้ง สิ่งของ 6 ชิ้นมีน้ำหนักมากที่สุด:
- ความเป็นก้อนกลมที่วัดบนส่วนที่ตัดจากชิ้นส่วนนั้น ไม่เพียงแต่จากแท่งทดสอบแบบหล่อที่แยกจากกันเท่านั้น
- รายงานมิติที่อ้างอิงถึงข้อมูลเดียวกันกับที่ฟิกซ์เจอร์ของคุณใช้ โดยมีการระบุระดับความคลาดเคลื่อนที่ยอมรับได้อย่างชัดเจน
- ความหนาของผนังที่ส่วนที่บางที่สุด วัดอย่างน้อย 3 ส่วนจากการเทครั้งเดียวกัน
- ช่วงความแข็งทั่วทั้งชุด เนื่องจากการแพร่กระจายที่กว้างกว่าประมาณ 30 HB มักจะส่งสัญญาณถึงการระบายความร้อนหรือการบำบัดความร้อนที่ไม่สม่ำเสมอ
- การตรวจสอบความสมบูรณ์ของส่วนที่รับน้ำหนักหรือส่วนที่รับแรงกด โดยการทดสอบด้วยคลื่นเสียงความถี่สูงหรือโดยการแบ่งส่วนที่เสียสละ
- ความสามารถในการตรวจสอบย้อนกลับตั้งแต่จำนวนความร้อนจนถึงวันที่เทไปจนถึงชุดการบำบัดความร้อน ดังนั้นปัญหาที่พบในภายหลังจึงสามารถจำกัดให้แคบลงได้อย่างรวดเร็ว
หากหกรายการดังกล่าวปรากฏในรายงานบทความแรกโดยไม่ได้รับการร้องขอสองครั้ง คุณจะมีสิ่งที่จำเป็นเกือบทั้งหมดในการสั่งซื้อซ้ำด้วยความมั่นใจ
หล่อที่ซื้อตามราคาเพียงอย่างเดียวจะมีราคาแพงที่สุด ราคาต่อหน่วยที่ต่ำกว่า 2 เปอร์เซ็นต์แทบจะเป็นไปไม่ได้เลยที่จะผ่านการตัดเฉือนใหม่ 1 ครั้ง ชุดทดแทนที่ขนส่งทางอากาศ 1 ครั้ง หรือสายการประกอบที่หยุดชะงักเพียง 1 สาย
สิ่งที่ทำให้ราคาเคลื่อนไหวได้จริง
ราคาต่อหน่วยเป็นตัวเลขสุดท้ายที่ต้องดูเนื่องจากประกอบจากอีกหกตัว
- การตัดจำหน่ายรูปแบบและกล่องหลัก กระจายไปตามขนาดชุดงาน
- ค่าเผื่อการตัดเฉือน: ส่วนเกิน 3 มม. บนหน้าตัดขนาดใหญ่คือน้ำหนักจริง โลหะจริง และเวลาในการตัดจริง
- เส้นทางโลหะวิทยา: จำเป็นต้องมีการผสมอัลลอยด์และการบำบัดความร้อนเพื่อให้ได้เกรดในส่วนที่หนัก
- ขอบเขตการตรวจสอบ: รายงานขนาด การทดสอบอัลตราโซนิก และตัวอย่างแบบแบ่งส่วน ล้วนเพิ่มต้นทุนและลดความเสี่ยงทั้งหมด
- อัตราการเกิดเศษบนชิ้นส่วนที่มีผนังบาง ซึ่งทรายเคลือบมีแนวโน้มที่จะได้รับต้นทุนเครื่องมือคืน
- การบรรจุและการส่งออกชิ้นส่วนที่มีผนังบางและผิวหน้ากลึงสำเร็จรูป
ผู้ซื้อที่เข้าใจทั้งหกข้อนี้สามารถเจรจาด้วยข้อเท็จจริงได้ ผู้ซื้อที่เปรียบเทียบเฉพาะตัวเลขต่อกิโลกรัมกำลังเจรจากับตัวเลขที่โรงหล่อควบคุม
ความแม่นยำ ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
จากนั้นทำงานตามลำดับที่ถูกต้อง: ค้นหาบน Datum ของการตัดเฉือน ย้อนกลับไปที่การหล่อ และปล่อยให้เกรดและกระบวนการขึ้นรูปเป็นไปตามนั้น คำสั่งซื้อนั้นแทบจะไม่ล้มเหลว