TH
การตัดเฉือนการหล่อเหล็กดัด : สิ่งที่กำหนดต้นทุนต่อชิ้นส่วน
กราไฟท์กลมทำให้เหล็กดัดมีความแข็งแรง ทนทาน และคุ้มค่าตามที่ระบุ นอกจากนี้ยังทำให้ชิปมีความหยาบ ทนต่อความร้อน และช่วงพิกัดความเผื่อแคบลงกว่าที่ภาพวาดส่วนใหญ่ยอมรับ การควบคุมเกรดและการจับยึดตัดสินใจได้มากกว่าแค็ตตาล็อกเม็ดมีดใดๆ
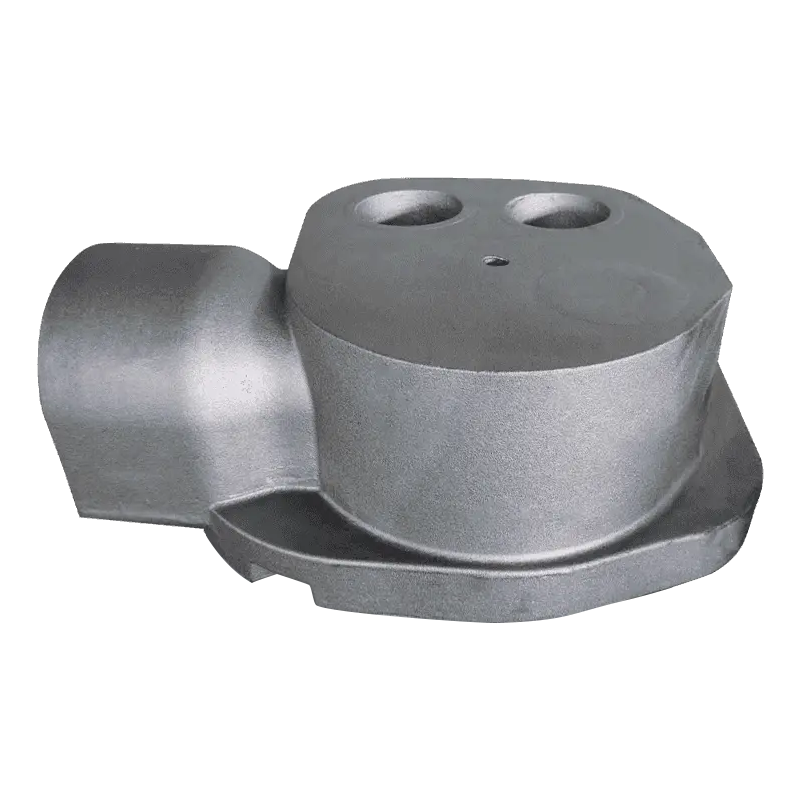
ตัวเรือนแบริ่งสองตัวที่หล่อในสัปดาห์เดียวกันจากรูปแบบเดียวกัน สามารถทำงานได้เหมือนวัสดุสองชนิดที่แตกต่างกันในเครื่องเดียว เจาะได้สะอาดด้วยความเร็ว 220 ม./นาที ส่วนอีกด้านจะทำให้มุมเม็ดมีดทื่อก่อนที่เครื่องมือจะถึงความลึกเต็มที่ โปรแกรมไม่เคยเปลี่ยนแปลง การหล่อทำได้: ส่วนที่มีส่วนผสมของมุกไลต์หนักใกล้กับไรเซอร์ ผิวที่เย็นบนซี่โครงบาง ๆ หรือการแกว่ง 40 HBW ทั่วทั้งชุด
โลหะวิทยากำหนดเพดาน ฟิกซ์เจอร์กำหนดพื้น และข้อมูลการตัดจะทำงานเฉพาะภายในหน้าต่างที่อยู่ระหว่างกัน
เหตุใดเครื่องจักรเหล็กดัดจึงแตกต่างจากเหล็กสีเทา
ในเหล็กสีเทา กราไฟท์จะก่อตัวเป็นสะเก็ดที่อยู่ภายในเมทริกซ์เหมือนกับเบรกเกอร์ชิปภายในขนาดเล็กหลายพันตัว เศษเฉือนสั้นและการตัดให้ความรู้สึกเบา การบำบัดด้วยแมกนีเซียมจะเปลี่ยนกราไฟท์นั้นให้เป็นก้อนเนื้อ ซึ่งเป็นสิ่งที่ช่วยให้เหล็กดัดมีความแข็งแรงและการยืดตัว และยังช่วยขจัดเศษที่อยู่ภายในอีกด้วย
บนเครื่องจักร ผลลัพธ์สามารถคาดเดาได้: เศษยาวขึ้น แข็งขึ้น แรงตัดสูงขึ้นที่ระยะกินลึกเท่ากัน และความร้อนที่คมตัดกักไว้มากขึ้น เนื่องจากเศษพาเศษออกไปน้อยกว่า เมทริกซ์รอบๆ ก้อนเหล่านั้นจะตัดสินว่าเครื่องมือสึกหรออย่างไร
- เฟอร์ริติก ประมาณ 170-210 HBW นุ่มและเหนียว; ขอบที่ถูกสร้างขึ้น พื้นผิวที่มีรอยเปื้อน และขนาดการดริฟท์ด้วยความเร็วต่ำ
- เพิร์ลลิติก ประมาณ 230-290 HBW มีฤทธิ์กัดกร่อน; การสึกหรอด้านข้างและการสึกหรอของรอยบากจะเข้ามาแทนที่ และอายุการใช้งานของเครื่องมือจะลดลงอย่างรวดเร็วเมื่อความแข็งเพิ่มขึ้น
- โครงสร้างแบบหล่อแบบผสม เกรดหนึ่งสามารถอ่านค่า HBW ได้ 200 HBW ในหน้าแปลนบาง และ 250 HBW ในบอสขนาดใหญ่ เนื่องจากอัตราการทำความเย็นแตกต่างกันโดยสิ้นเชิง
- Nodularity และจำนวนปม เครื่องกราไฟท์คุณภาพดีจำนวนสูงสม่ำเสมอ กราไฟท์หยาบหรือเสื่อมลงจะกลายเป็นปัญหาในการตัดเฉือนเป็นเวลานานก่อนที่จะกลายเป็นปัญหาด้านความแข็งแกร่ง
การหล่อสองครั้งสามารถมีตราประทับเกรดเดียวกันได้และยังคงแตกต่างกัน 40 HBW ความแตกต่างนั้นไม่เคยปรากฏบนภาพวาดเลย ปรากฏอยู่ในใบแจ้งหนี้แทรก
รายละเอียดที่ควรทำซ้ำ: ค่าปรับของเหล็กดัดไม่เป็นอันตราย การกัดหยาบแบบแห้งทำให้เกิดฝุ่นที่มีกราไฟท์ละเอียด ดังนั้นการสกัดที่การตัดจึงเป็นของกระบวนการ ไม่ใช่ของการดูแลทำความสะอาด
พารามิเตอร์การตัดที่คงทนบนพื้นโรงงาน
รูปภาพด้านล่างนี้เป็นจุดเริ่มต้นสำหรับการเคลือบคาร์ไบด์บนเครื่องจักรที่มีความแข็ง ไม่ใช่สัญญาเสมอไป เหล็กดัดตัดได้เร็วกว่าเหล็กกล้าคาร์บอนต่ำและช้ากว่าเหล็กสีเทาที่มีความแข็งเท่ากัน และการแพร่กระจายภายในหนึ่งชุดมักจะกว้างกว่าการแพร่กระจายระหว่างเกรดต่างๆ
| สภาพ | ความแข็งทั่วไป | ความเร็วในการหมุน | ฟีด | หมายเหตุ |
|---|---|---|---|---|
| เฟอริติกแบบหล่อ | 170-210 HBW | 220-300 ม./นาที | 0.25-0.40 มม./รอบ | คราดบวกที่คมชัด; รักษาความลึกในการหยาบให้สูงกว่า 2 มม. เพื่อให้ขอบอยู่ใต้ผิวหนัง |
| เพิร์ลลิติก, นักแสดงสมทบ | 230-290 HBW | 150-220 ม./นาที | 0.20-0.35 มม./รอบ | พื้นผิวที่ทนทานด้วยการเคลือบ TiAlN หรือ Al2O3 คาดหวังการสึกหรอด้านข้างมากกว่าการบิ่น |
| ออสเตมเปอร์หรือแช่เย็น | 300-380 HBW | 80-150 ม./นาที | 0.15-0.25 มม./รอบ | CBN หรือเซรามิกมัสสุ ความแข็งแกร่งมีความสำคัญมากกว่าความเร็ว |
| บาดแผลถูกขัดจังหวะหรือผิวหนังหนัก | แตกต่างกันไป | ลดลง 25-35% | 0.15-0.25 มม./รอบ | คราดเชิงลบและขอบที่แข็งแกร่ง อย่าปล่อยให้เครื่องมืออยู่ในการตัด |
- เก็บการส่งผ่านครั้งแรกไว้ใต้ผิวหนังที่หล่อ การกวาดพื้นผิวที่เย็นจัดเป็นวิธีที่น่าเชื่อถือที่สุดในการทำลายขอบ
- อย่าไล่ล่าจบด้วยการป้อนอาหารเพียงอย่างเดียว ในเหล็กดัด ผิวสำเร็จจะดีขึ้นจากความเร็วและความคมของคมตัดมากกว่าจากการใช้ฟีดที่เบากว่า
- การกัด: ไต่ระดับการตัดในตำแหน่งที่การตั้งค่าอนุญาต เก็บอัตราป้อนต่อฟันขึ้น และเคลียร์ค่าปรับแทนที่จะตัดใหม่
- ตรวจสอบความแข็งของแบทช์ที่เข้ามา ไม่ใช่เฉพาะในบทความแรกเท่านั้น ชุดที่ใช้ 30 HBW เหนือตัวอย่างจะเอาชนะโปรแกรมที่พิสูจน์แล้วกับตัวอย่างนั้น
ใส่ช่วงความแข็งในใบสั่งซื้อ วงดนตรี HBW 170-230 เป็นคำสั่งในการตัดเฉือนพอๆ กับวงโลหะวิทยา และการตกลงกันก่อนที่จะหล่อนั้นง่ายกว่าการถกเถียงกันหลังจากปัญหาอายุการใช้งานเครื่องมือมาก
ร่ายสกิน ชิลล์ และพาสแรก
การหล่อทรายด้านนอกหนึ่งหรือสองมิลลิเมตรไม่ใช่วัสดุที่คุณเลือกใช้ ชั้นนั้นสามารถกักเก็บโซนเย็นจากแม่พิมพ์เย็น ทรายที่ถูกเผา ออกไซด์ และสิ่งสกปรกขนาดเล็ก การถอดออกโดยใช้ขั้นตอนการตกแต่งเล็กน้อยจะทำให้เครื่องมือเสียดสีแทนที่จะตัด และการถูจะทำลายขอบ
ระวังจุดแข็งใกล้จุดยกและซี่โครงบาง พวกเขาสามารถนั่งเหนือความแข็งของแบทช์ที่ระบุไว้ได้ดี หากจุดเดียวกันในทุกส่วนส่งเสียงดังและเปลี่ยนสี ให้ถือว่าเป็นปัญหาเรื่องรูปแบบและการระบายความร้อนก่อน การเปลี่ยนเกรดเม็ดมีดจะย้ายความเสียหายบางส่วนในภายหลังเท่านั้น
- ระนาบบนพื้นผิวที่จะตัดเฉือนอยู่แล้ว หรือระบุแผ่นตัดเฉือนเป็น Datum
- รองรับใต้แคลมป์ทุกตัวโดยตรง เหล็กดัดมีความเหนียวพอที่จะสปริงตัวภายใต้แรงจับยึดและคงการโก่งตัวไว้จนกว่าแคลมป์จะหลุดออกมา
- ใช้ส่วนรองรับสามจุดพร้อมแม่แรงแบบปรับได้บนฐานและเสายาว และตรวจดูการโยกก่อนที่จะขันสิ่งใดให้แน่น
- หยาบ ปล่อย แล้วจบ หากชิ้นส่วนเคลื่อนที่หลังจากการกัดหยาบ การเคลื่อนไหวนั้นจะอยู่ในแผนกระบวนการ ไม่ใช่ในบันทึกการทำงานซ้ำ
รู ข้อมูล และตัวเรือนที่ต้องอยู่รวมกันที่ศูนย์กลาง
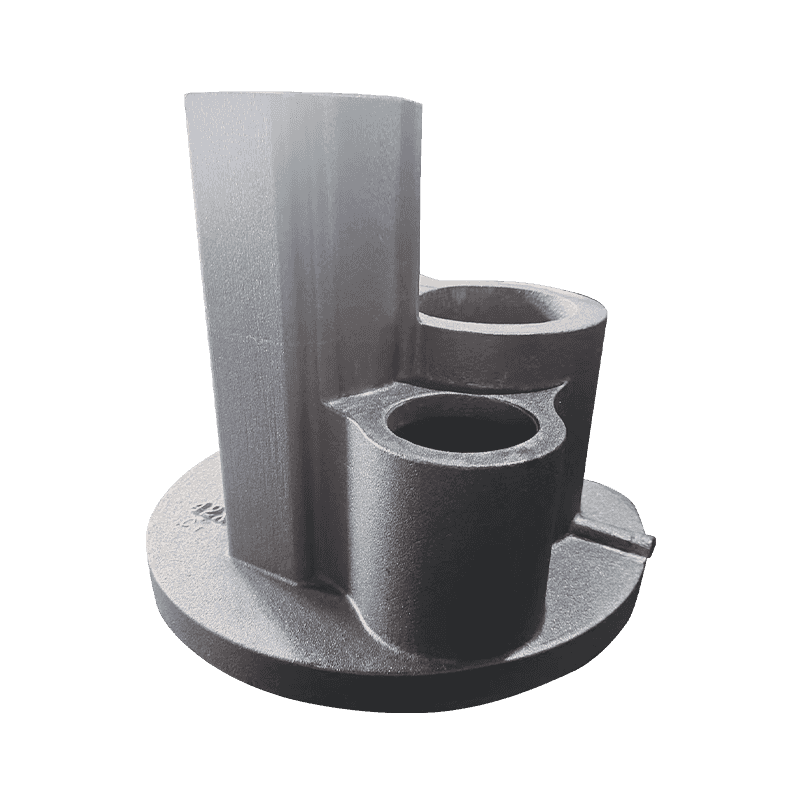
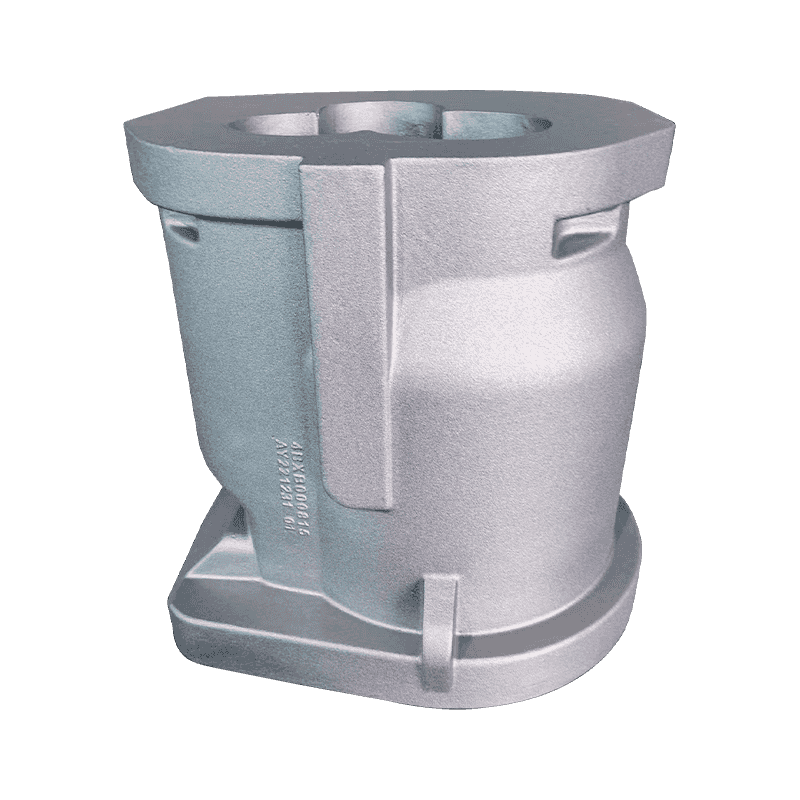
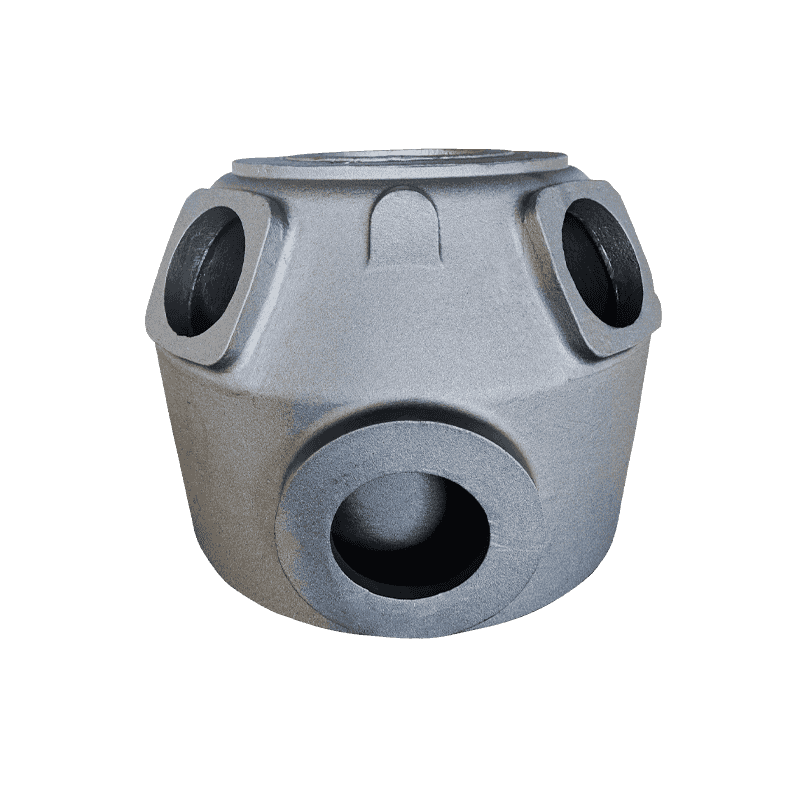
การปฏิเสธการหล่อเหล็กดัดขึ้นรูปส่วนใหญ่จะเป็นรูปทรงเรขาคณิต ไม่ใช่ความสวยงาม ตัวคอมเพรสเซอร์จะเชื่อมโยงหน้ายึด รูหลัก และที่นั่งเพลาหลายตัวเข้าด้วยกัน บ่งชี้ว่าการเจาะจากหน้าหล่อแบบดิบและค่าเผื่อที่คุณได้รับจริงๆ นั้นเป็นของรูปแบบ ไม่ใช่ของเครื่องจักร
ลำดับที่ยึดไว้นั้นไม่สวยงามนัก: หยาบผิวหน้าของ Datum ปล่อยให้การหล่อเรียบร้อย จากนั้นเจาะให้เสร็จและตัดเฉือนเบาะทุกตัวที่เกี่ยวข้องจากนั้น ความแข็งแรงสูงกว่าของเหล็กดัดช่วยให้นักออกแบบผนังบางเมื่อเทียบกับเหล็กสีเทา ซึ่งช่วยเพิ่มน้ำหนักและลดความมั่นคง เนื่องจากตัวเรือนที่บางจะเบนไปภายใต้การจับยึดและคลายตัวหลังการตัด
ค่าเผื่อการตัดเฉือนคืออีกครึ่งหนึ่งของการสนทนานั้น ค่าเผื่อน้อยเกินไปบังคับให้มีการถูตื้น มากเกินไปหมายถึงต้องมีการกัดหยาบเป็นพิเศษและมีโอกาสเปิดรูพรุนสูงขึ้น
| ขนาดการหล่อ (มิติสูงสุด) | เบี้ยเลี้ยงหน้าเดียว | ชิ้นส่วนทั่วไป |
|---|---|---|
| สูงถึง 150 มม | 2-3 มม | ฝาครอบ ตัวเรือนขนาดเล็ก แผ่นกลึง |
| 150-500 มม | 3-5 มม | ตัวปั๊ม, ตัวเรือนแบริ่ง, ตัววาล์ว |
| 500-1500 มม | 5-8 มม | ตัวคอมเพรสเซอร์ ฐานเครื่องจักร |
| มากกว่า 1,500 มม | 8-12 มม | คอลัมน์และเฟรมขนาดใหญ่ |
เฟรมและคอลัมน์: ตำแหน่งที่การสั่นสะเทือนกำหนดจุดสิ้นสุด
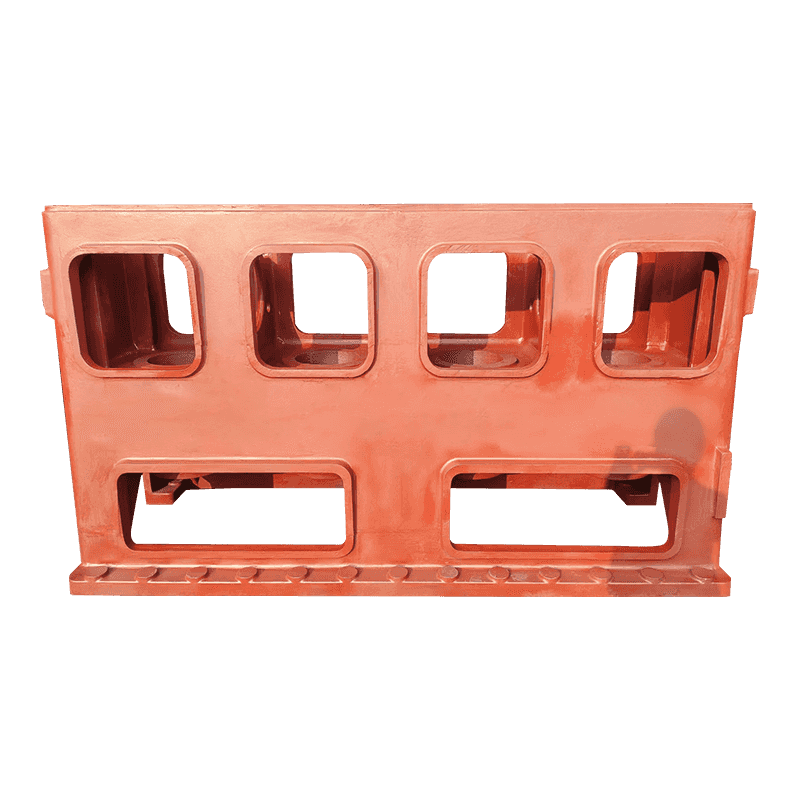
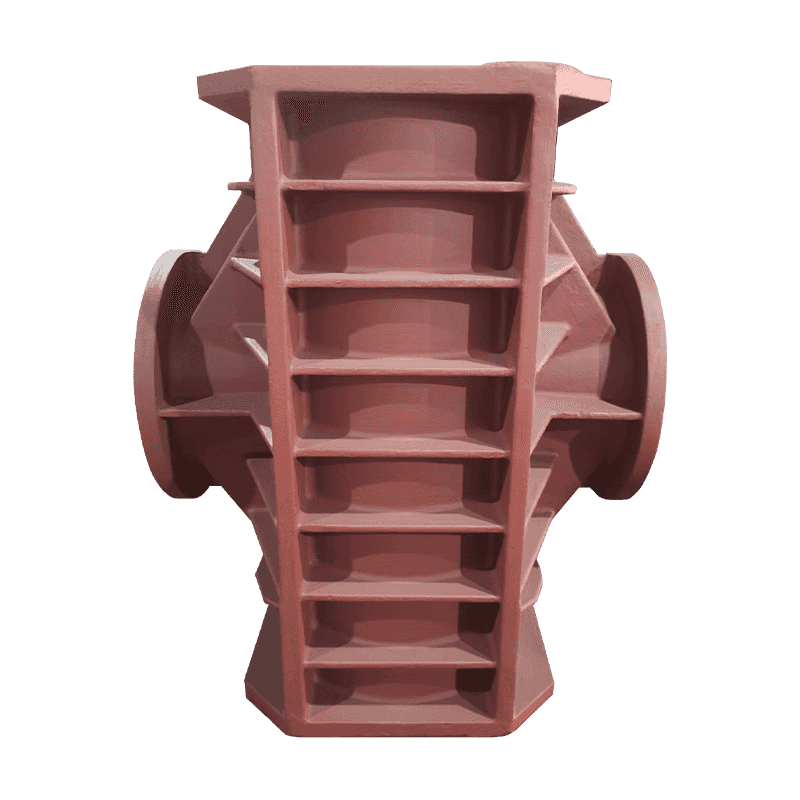
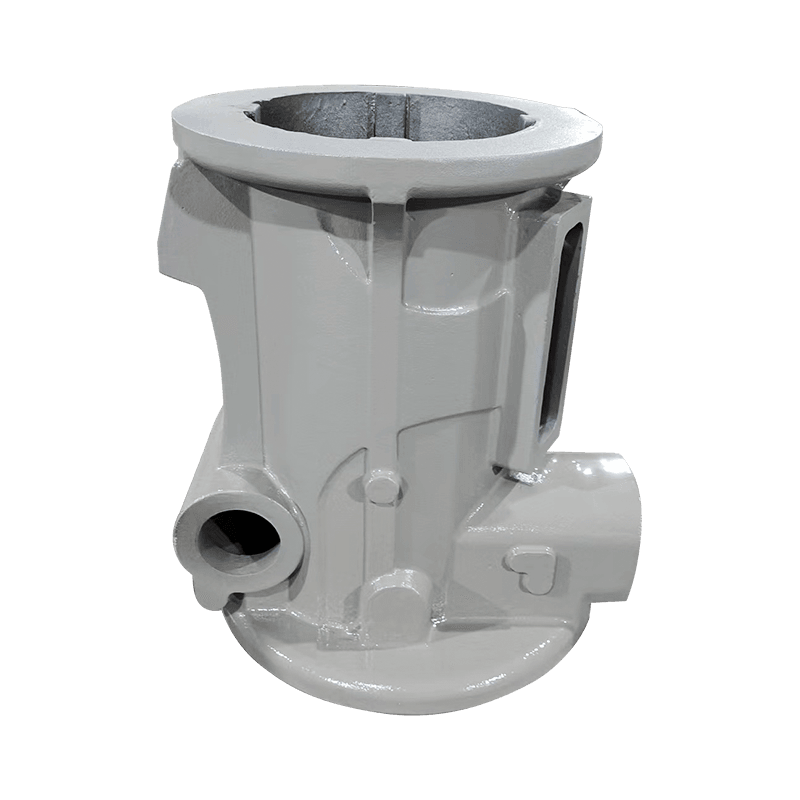
ผู้ผลิตเครื่องมือกลเลือกระหว่างเหล็กสีเทาและเหล็กดัดด้วยเหตุผลที่ปรากฏในการตัด กราไฟท์เกล็ดในเหล็กสีเทาเปลี่ยนการสั่นสะเทือนเป็นความร้อนได้อย่างมีประสิทธิภาพ ดังนั้นเตียงและสไลด์ที่ต้องอยู่เงียบๆ มักเป็นเหล็กสีเทา กราไฟท์แบบกลมช่วยลดการหน่วงบางส่วนแต่กลับให้ความแข็งแรงและความแข็งที่สูงกว่า ซึ่งเป็นสาเหตุที่ว่าทำไมเสาและโครงสร้างที่รับแรงดัดงอจึงมักเป็นเหล็กดัด
สำหรับช่างเครื่อง นั่นหมายถึงการหล่อขนาดใหญ่จะต้องมีความเสถียรก่อนจึงจะแม่นยำได้ ความสมดุลทางความร้อนกับพื้นที่ทำงานมีความสำคัญพอๆ กับการหนีบ: คอลัมน์ที่กลึงหยาบแบบเย็นและอุ่นเสร็จแล้วจะเคลื่อนที่ระหว่างการทำงาน ภาพที่กว้างขึ้นของวิธีการ คุณภาพการหล่อนำไปสู่ความแม่นยำในการตัดเฉือน ควรอ่านก่อนที่ภาพวาดจะถูกแช่แข็ง
ในทางปฏิบัติ: ตัดเฉือนหน้าติดตั้งก่อน ระบุเบาะนั่งของรางจากนั้น และจับพาสตกแต่งขั้นสุดท้ายไว้จนกว่าชิ้นส่วนจะหยุดเคลื่อนไหว หากค่าความคลาดเคลื่อนสูง ให้วัดในสองวันที่แตกต่างกัน
ตัวปั๊มและวาล์ว: ความหนาของผนังและเส้นทางรั่ว
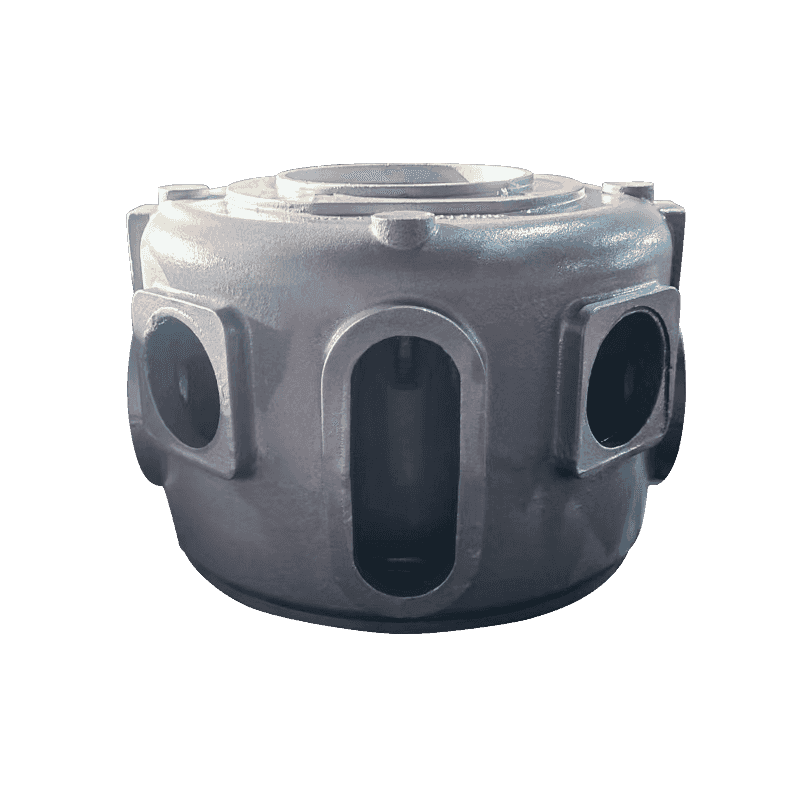
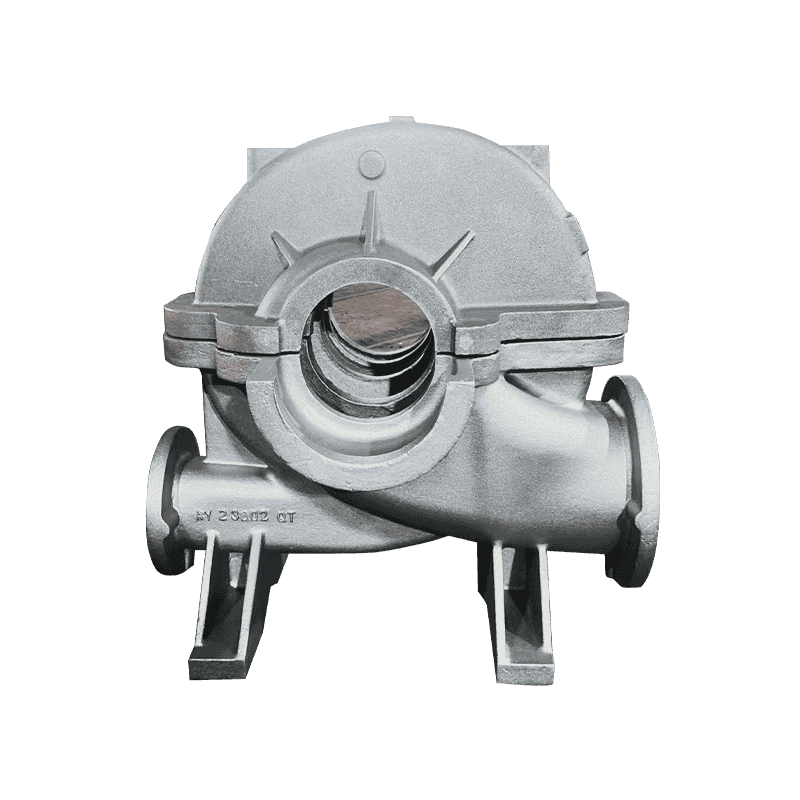
ท่อปั๊มและตัววาล์วเป็นขอบเขตของแรงดัน ดังนั้นข้อบกพร่องที่ซ่อนอยู่จึงก่อให้เกิดราคาที่สูงมาก รูพรุนที่ฝังอยู่ในผนังเป็นการหล่อ รูพรุนเดียวกันที่เปิดโดยด้ามคว้านนั้นเป็นชิ้นส่วนที่เป็นเศษซึ่งมีชั่วโมงการตัดเฉือนอยู่แล้ว
นิสัยสองประการลดความเสี่ยงดังกล่าว ระบุการตรวจสอบแบบไม่ทำลายขอบเขตของแรงกดก่อนการตัดเฉือนมากกว่าหลังการตัดเฉือน เนื่องจากการทดสอบด้วยรังสีหรืออัลตราโซนิกในการหล่อแบบหยาบจะมีต้นทุนน้อยกว่าชิ้นส่วนที่เสร็จแล้วซึ่งมีหน้าซีลแบบร้องไห้อย่างมาก และเพิ่มความเรียบและความขนานให้กับแบบสำหรับหน้าแปลนและรูซีล เนื่องจากความคลาดเคลื่อนของขนาดทั่วไปแทบจะไม่สามารถควบคุมคุณสมบัติที่รั่วไหลได้จริง
เหล็กดัดเกิดขึ้นที่นี่โดยการทนทานต่อค้อนน้ำ การหมุนเวียนของความร้อน และแรงดันที่เพิ่มขึ้นอย่างรวดเร็วซึ่งจะทำให้วัสดุที่เปราะแตกร้าวมากขึ้น ผลที่ตามมาของการตัดเฉือนนั้นง่ายมาก: หน้าซีลและวงกลมโบลต์จะต้องคงรูปทรงไว้หลังการทดสอบพลังน้ำ ไม่ใช่แค่บนโต๊ะทำงานเท่านั้น
สิ่งที่ต้องชำระก่อนการตัดครั้งแรก
การตัดเฉือนการหล่อเหล็กดัดที่เชื่อถือได้ส่วนใหญ่เป็นนิสัยการซื้อมากกว่าเป็นความลับด้านเครื่องมือ ใส่คะแนนเหล่านี้ลงในคำสั่งซื้อแล้วร้านค้าจะหยุดคาดเดา:
- เกรดบวกช่วงความแข็ง โดยระบุตำแหน่งทดสอบ
- ค่าเผื่อการตัดเฉือนตามคุณลักษณะ ไม่ใช่ตัวเลขแบบครอบคลุมเพียงตัวเดียว
- คำจำกัดความของ Datum และ Datum เป็นแบบหล่อหรือแบบตัดเฉือนหรือไม่
- เกณฑ์การยอมรับสำหรับความพรุนบนแรงกดและการปิดผนึกพื้นผิว
- การอนุมัติตัวอย่างที่มีแผนที่ความแข็งจากส่วนที่แบ่งส่วน
ผลตอบแทน: เมื่อมีการควบคุมการกระจายความแข็งและตกลง Datum เข้าด้วยกัน เครื่องจักรที่ใช้เหล็กดัดจะมีความเร็วที่คาดการณ์ได้พร้อมอายุการใช้งานเครื่องมือที่คาดเดาได้ ตัวแปรที่เหลืออยู่คือตัวแปรที่คุณเลือกที่จะเปิดทิ้งไว้
Haian Aoyu Machinery Manufacturing ผลิตการหล่อเหล็กดัดและสีเทาสำหรับผู้สร้างคอมเพรสเซอร์ ปั๊ม วาล์ว และเครื่องมือกล โดยมีกำลังการผลิตการหล่อประมาณ 20,000 ตันต่อปีและประสบการณ์การส่งออกทั่วยุโรป ญี่ปุ่น และอเมริกาเหนือ คุณสามารถตรวจสอบได้ ขอบเขตการหล่อแบบเต็ม ด้านหลังชิ้นส่วนเหล่านี้ก่อนที่คุณจะวางภาพวาดบนโต๊ะของซัพพลายเออร์