TH
ห้องข้อเหวี่ยงของคอมเพรสเซอร์ผ่านการตรวจสอบขาเข้าที่ 205 HB ซึ่งอยู่ภายในช่วงบนภาพวาดอย่างสะดวกสบาย สามสัปดาห์ต่อมา ชิ้นส่วนที่เหมือนกันจากเครื่องเทถัดไปที่มีชิปต่างกัน ทำให้เครื่องมือสึกหรอในอัตราสองเท่า และหลุดออกจากฟิกซ์เจอร์ด้วยรูแบริ่งที่บิดเบี้ยว เคมีไม่เปลี่ยนแปลง บันทึกการวาดยังคงต้องมีสภาวะปกติ และการอ่านค่าความแข็งแตกต่างกันเพียงไม่กี่จุดเท่านั้น สิ่งที่เปลี่ยนแปลงคือการทำความเย็น: ชุดที่สองจะเย็นเร็วขึ้นหลังจากการเขย่า ดังนั้นเมทริกซ์จึงเสร็จสิ้นเป็นเพิร์ลไลต์มากขึ้น
นั่นคือข้อโต้แย้งทั้งหมดสำหรับการบำบัดความร้อนในฐานะข้อกำหนดเฉพาะของวัสดุ ไม่ใช่ขั้นตอนสุดท้าย เคมีเป็นตัวกำหนดเพดานเหล็กดัด เมทริกซ์จะตัดสินว่าคุณได้รับอะไรจริงๆ สิ่งต่อไปนี้ครอบคลุมถึงสิ่งที่การบำบัดทั่วไปแต่ละอย่างทำกับเมทริกซ์ การรักษาแบบใดที่เหมาะกับส่วนใด และวิธีการเขียนข้อกำหนดที่โรงหล่อสามารถวัดและรับรองได้
การรักษาความร้อนอะไรเปลี่ยนแปลงไปและอะไรที่ไม่สามารถเปลี่ยนแปลงได้
เหล็กดัดมีความเหนียวเนื่องจากกราไฟท์ผ่านการบำบัดด้วยแมกนีเซียมหรือธาตุหายากก่อนหล่อ ดังนั้นจึงแข็งตัวเป็นก้อนแทนที่จะเป็นสะเก็ด ก้อนจะทื่อตรงปลายรอยแตกที่เกล็ดจะลับให้คม และรูปทรงนั้นยังคงอยู่ได้ทุกครั้งที่ผ่านการบำบัดความร้อนตามปกติ ความร้อนสูงเกินประมาณ 1,000 °C จะเริ่มสร้างความเสียหาย ซึ่งเป็นเหตุผลหนึ่งที่ทำให้หน้าต่างการรักษาไม่เปิด
สิ่งที่ควบคุมการอบชุบด้วยความร้อนได้คือเมทริกซ์ ซึ่งเป็นโลหะที่อยู่ระหว่างก้อนเนื้อ เงื่อนไขสี่ประการครอบคลุมงานเชิงพาณิชย์เกือบทั้งหมด:
- เฟอร์ไรต์: อ่อน สามารถแปรรูปได้ มีความยืดตัวสูง และเป็นเมทริกซ์ของเกรดที่ผ่านการอบอ่อนเต็มที่
- Pearlite: ลาเมลลาร์คาร์ไบด์และเฟอร์ไรต์ แข็งแกร่งขึ้นและแข็งขึ้นโดยมีการยืดตัวลดลง
- มาร์เทนไซต์นิรภัย: ผลิตโดยการดับและแบ่งเบาบรรเทา ซึ่งเป็นสภาวะที่พบบ่อยที่สุด
- ออสเฟอร์ไรต์: เฟอร์ไรต์ชนิดแอคคิวลาร์ที่มีออสเทนไนต์คงตัว ผลิตขึ้นโดยออสเทมเปอร์ริงและเป็นเกรดพื้นฐานของเกรด ADI
งานที่สองคือการคลายเครียด การหล่อจะเย็นลงอย่างไม่สม่ำเสมอในแม่พิมพ์ และการเขย่า การเจียร และการตัดเฉือนหยาบจะล็อคด้วยความเครียดที่มากขึ้น จัดขึ้นที่อุณหภูมิ 550–650 °C และระบายความร้อนช้า ชิ้นงานจะคลายตัวโดยไม่เปลี่ยนเมทริกซ์เลย ซึ่งมีความสำคัญต่อฐานเครื่องจักรขนาดใหญ่มากกว่าการเพิ่มความต้านทานแรงดึงใดๆ
การบำบัดห้าอย่างและวัตถุดิบที่แต่ละคนผลิตขึ้นมา
โดยทั่วไปการรักษาจะระบุด้วยชื่อ แต่ชื่อจะเป็นการจดชวเลขสำหรับเมทริกซ์และช่วงคุณสมบัติ ช่วงด้านล่างนี้เป็นไปตามความเป็นจริงสำหรับเกรดมาตรฐานที่มีขนาดหน้าตัดปกติ
| การรักษา | เมทริกซ์ | ความต้านทานแรงดึง | ความแข็ง | การยืดตัว | ชิ้นส่วนทั่วไป |
|---|---|---|---|---|---|
| คลายเครียด | ไม่เปลี่ยนแปลง | ในฐานะนักแสดง | ในฐานะนักแสดง | ในฐานะนักแสดง | ฐานเครื่องจักร เสา โครงหนัก |
| หลอมเต็ม | เฟอร์ไรต์บวกก้อน | 400–500 เมกะปาสคาล | 130–180 ฮ | 12–18 % | ตัวปั๊ม ตัวเรือน ฝาครอบ |
| ทำให้เป็นมาตรฐาน | Pearlite มักมีตั้งแต่ 70 % ขึ้นไป | 650–750 เมกะปาสคาล | 230–270 ฮ | 3–6 % | ห้องข้อเหวี่ยง, ที่นั่งแบริ่ง, ที่นั่งโรเตอร์ |
| ดับและอารมณ์ | มาร์เทนไซต์นิรภัย | 800–1,000 เมกะปาสคาล | 250–330 ฮ | 2–5 % | ใส่อะไหล่ เกียร์ ลูกเบี้ยว |
| ออสเตมเปอร์ | ออสเฟอร์ไรต์ | 800–1400 เมกะปาสคาล | 270–400 ฮ | 1–10 % | ชิ้นส่วนมีการสึกหรอสูงและมีความล้าสูง |
คำเตือนสองรายการอยู่ถัดจากตารางนั้น อัตราการทำความเย็นจะเป็นไปตามความหนาของหน้าตัด ดังนั้นความร้อนเท่ากันของเหล็กจึงสามารถปิดผิวเฟอร์ริติกที่ผนัง 100 มม. และปิดผิวเพิร์ลไลต์ที่ซี่ขนาด 12 มม. และการแปลงค่าความแข็งเป็นแรงดึงจะคงอยู่เมื่อเมทริกซ์มีความสม่ำเสมอเท่านั้น ในการหล่อเฟอร์ไรต์-เพิร์ลไลท์แบบผสม 200 HB สามารถอธิบายวัสดุสองชนิดที่แตกต่างกันได้ค่อนข้างมาก
จับคู่การรักษากับส่วน
เกรดบนแบบร่างมักสืบทอดมาจากโปรเจ็กต์เก่าๆ ควรตรวจสอบการรักษากับสิ่งที่ชิ้นส่วนให้บริการจริง
ฐานและเสาเครื่องมือกล
สิ่งเหล่านี้เป็นโครงสร้าง ไม่ใช่พื้นผิวที่สึกหรอ ดังนั้นคุณสมบัติที่สำคัญคือความเสถียรของขนาดหลังการตัดเฉือนมากกว่าเกรดความแข็งแกร่ง โดยทั่วไปแล้ว ฐานที่มีน้ำหนักมากจะคลายความเครียดได้สองครั้ง ครั้งแรกหลังจากการเขย่า และอีกครั้งหลังจากการตัดเฉือนหยาบ การข้ามส่วนผ่อนปรนครั้งที่สองเป็นสาเหตุที่พบบ่อยที่ทำให้เครื่องจักรคงรูปทรงไว้เป็นเวลาหนึ่งเดือนและลอยไปในภายหลัง การสึกหรอของพื้นผิวเป็นอีกคำถามหนึ่ง และที่ใดที่ทางเลื่อนรับน้ำหนัก การรักษาความร้อนของการหล่อเครื่องมือกล สามารถเพิ่มความแข็งของพื้นผิวได้โดยไม่ต้องเปลี่ยนเกรดจำนวนมาก
ตัวเรือนคอมเพรสเซอร์ ห้องข้อเหวี่ยง และเบาะนั่งลูกปืน
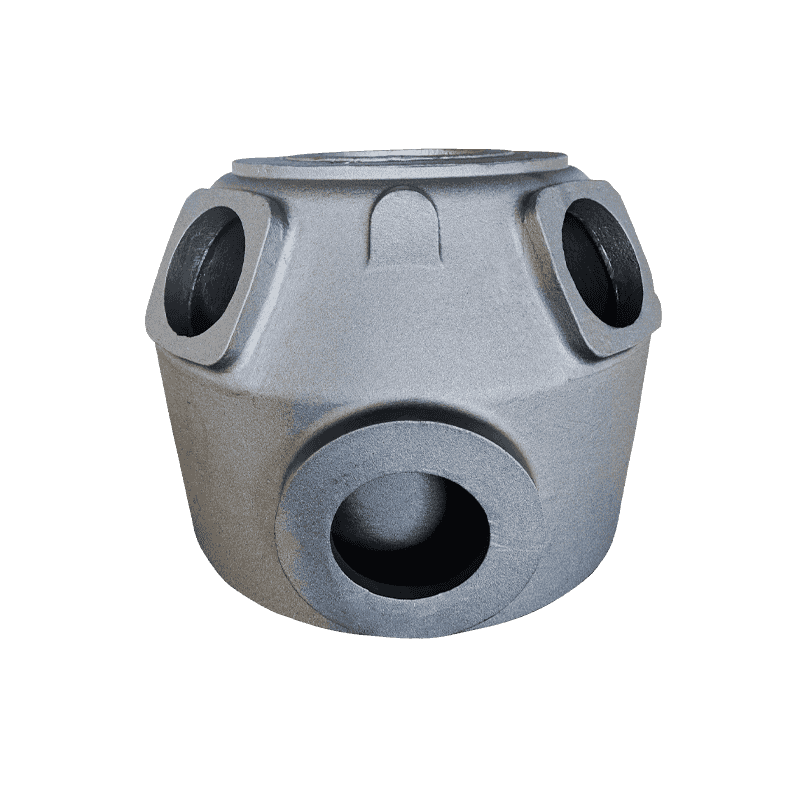
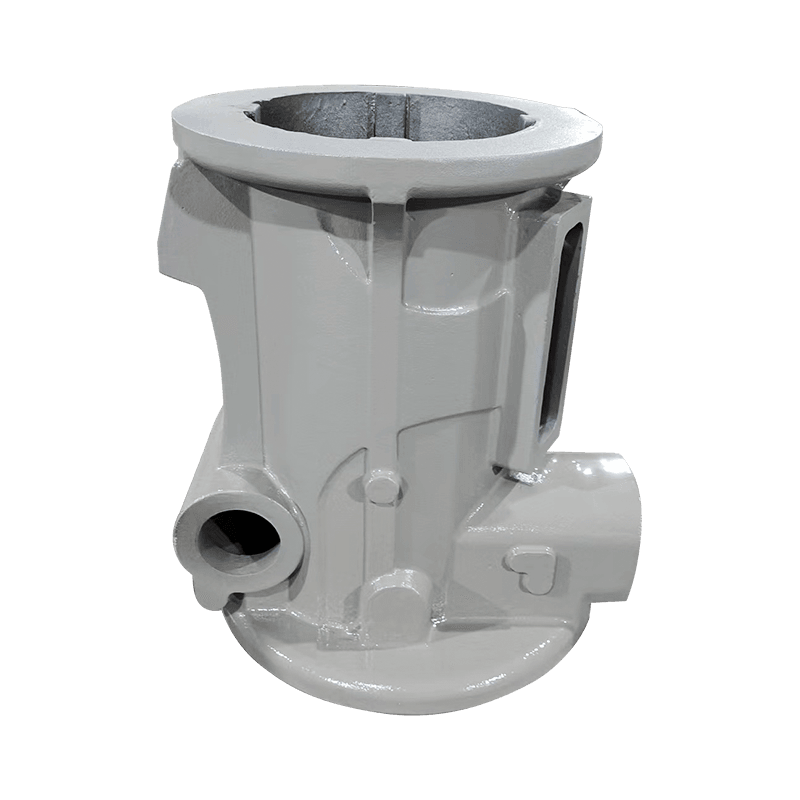
ชิ้นส่วนคอมเพรสเซอร์อยู่ในระบบการปกครองที่แตกต่างกัน ห้องข้อเหวี่ยงส่งแรงสั่นสะเทือนและที่นั่งแบริ่งจะรับภาระที่หมุนได้ ดังนั้นความแข็งแรงและความต้านทานต่อการสึกหรอมีความสำคัญมากกว่าความมั่นคง และการปรับให้เป็นมาตรฐานหรือการดับและการแบ่งเบาบรรเทาก็เป็นทางเลือกตามปกติ ข้าม ช่วงการหล่อคอมเพรสเซอร์ ตัวอย่างเช่น ห้องข้อเหวี่ยงและเบาะนั่งโดยทั่วไปจะกล่าวถึงในสภาวะที่ได้รับความร้อนมากกว่าแบบหล่อ
ตัวปั๊มและวาล์ว
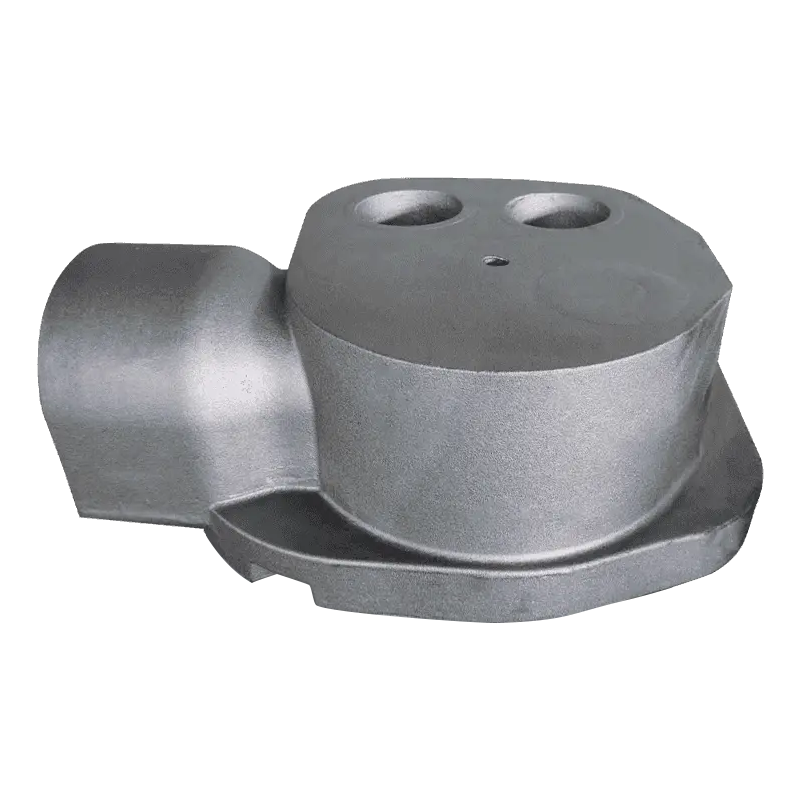
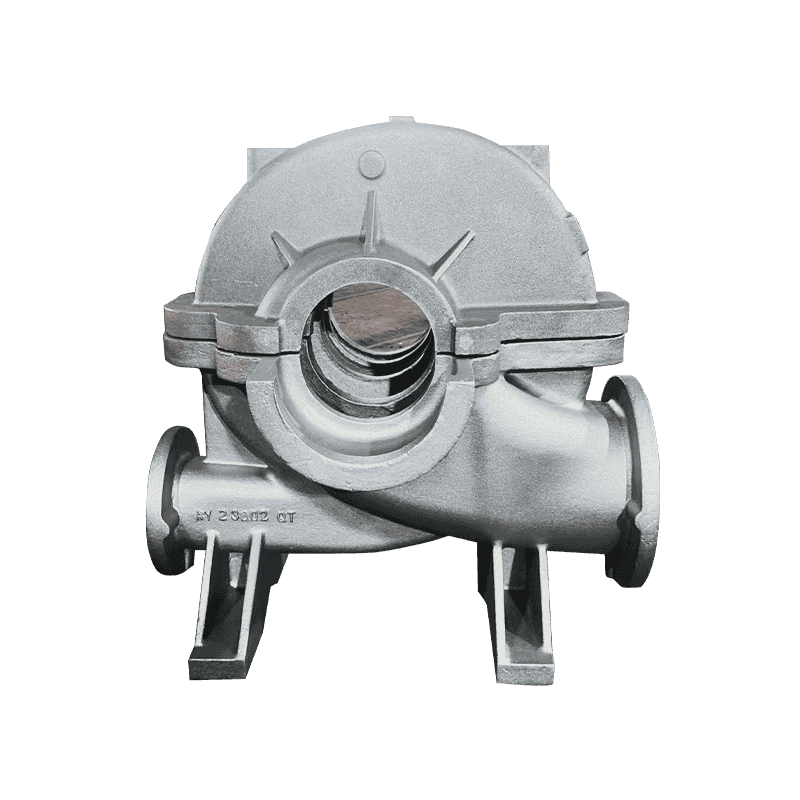
ตัวปั๊มและตัววาล์วเป็นขอบเขตแรงดัน พวกเขาต้องการความแน่นของแรงดัน ใบหน้าซีลที่สามารถแปรรูปได้ และการยืดตัวที่เพียงพอเพื่อให้สามารถจัดการและการทดสอบอุทกสถิตได้ ซึ่งเป็นสาเหตุว่าทำไมสภาวะเฟอร์ริติกที่ผ่านการอบอ่อนจึงเป็นเรื่องปกติที่นี่ ความแข็งไม่ใช่เป้าหมาย เครื่องจักรเมทริกซ์ที่นุ่มนวลและสม่ำเสมอเร็วขึ้นและปิดผนึกได้อย่างคาดเดาได้มากขึ้น
การเขียนข้อกำหนดที่สามารถรับรองได้
บันทึกแบบร่างที่ระบุว่าผ่านการอบชุบด้วยความร้อนหรือชุบแข็งไม่สามารถตรวจสอบได้ และจะไม่ถูกยกมาอย่างสม่ำเสมอ หกรายการเปลี่ยนการรักษาให้เป็นข้อกำหนด
- เกรดและมาตรฐาน เช่น EN-GJS-500-7 ถึง EN 1563 หรือ 80-55-06 ถึง ASTM A536 ร่วมกับการบำบัดที่ผลิตได้
- แถบความแข็งที่มีตำแหน่งการวัด ซึ่งแสดงเป็นช่วงแทนที่จะเป็นเป้าหมายเดียว
- ทดสอบประเภทและตำแหน่งของคูปอง เช่น บล็อกกระดูกงูหรือบล็อกตัว Y แยกจากชิ้นส่วน
- ขีดจำกัดของโครงสร้างจุลภาค: เปอร์เซ็นต์ความเป็นก้อนกลม ขนาดกราไฟท์ และเศษส่วนเฟอร์ไรต์หรือเพิร์ลไลต์ที่ยอมรับได้
- ข้อกำหนดในการบรรเทาความเครียดไม่ว่าชิ้นส่วนจะถูกตัดเฉือนเพื่อให้มีพิกัดความเผื่อต่ำหรือไม่ก็ตาม
- เงื่อนไขการจัดส่ง: เป็นแบบหล่อ ระเบิด ลดความเครียด กลึงหยาบหรือเสร็จแล้ว
โหมดความล้มเหลวควรค่าแก่การออกแบบ
ปัญหาการรักษาความร้อนส่วนใหญ่จะเป็นปัญหาทางเรขาคณิตและหน้าตัดก่อนที่จะเป็นปัญหาเกี่ยวกับเตาเผา
- ดับการแตกร้าวที่มุมภายในที่แหลมคม และการเปลี่ยนแปลงส่วนตัดอย่างฉับพลัน ลดลงด้วยเนื้อและรัศมีที่พอเหมาะ
- การบิดเบี้ยวในระหว่างการดับ เลวร้ายที่สุดในชิ้นส่วนที่ยาว บาง หรือไม่สมมาตร
- จุดอ่อนที่เกิดจากการแยกส่วนหรือการหดตัวเล็กน้อย ซึ่งตอบสนองต่อการชุบแข็งไม่สม่ำเสมอ
- พื้นผิวที่สลายคาร์บอนหรือได้รับผลกระทบจากตะกรันหลังจากการหลอมในบรรยากาศที่ไม่สามารถควบคุมได้ ซึ่งจะปรากฏในภายหลังในรูปแบบการตัดเฉือน
- การทำออสเทมเปอร์มากเกินไป ซึ่งแลกความแข็งแกร่งกับออสเทนไนต์ที่สะสมไว้ซึ่งสามารถเปลี่ยนรูปได้ภายใต้ภาระ
ก่อนที่คุณจะปล่อยใบสั่งซื้อ
คำถามเหล่านี้จะตัดสินว่าบทความแรกตรงกับข้อที่สิบหรือไม่
- มาตรฐานและเกรดใดจะปรากฏบนใบรับรอง?
- ความแข็งวัดที่ไหน และจำนวนการหล่อต่อล็อตเท่าไหร่?
- คูปองทดสอบแยกจากกันหรือไม่ และใบรับรองระบุไว้หรือไม่
- การบิดเบือนใดที่ยอมรับได้หลังการรักษา?
- ความเครียดของซัพพลายเออร์จะคลายลงอีกครั้งหลังการตัดเฉือนหยาบหรือไม่?
- หน้าต่างกระบวนการใดที่ใช้ และจะมีการบันทึกเพื่อตรวจสอบย้อนกลับได้อย่างไร
การอบชุบด้วยความร้อนไม่ใช่การดำเนินการขั้นสุดท้ายโดยใช้การสลักยึดเข้ากับการหล่อ เป็นขั้นตอนที่เปลี่ยนการเทให้เป็นวัสดุ ตัดสินใจเมทริกซ์จากสิ่งที่ชิ้นส่วนทำ เขียนข้อกำหนดในแง่ที่ห้องปฏิบัติการสามารถวัดได้ และถือว่าใบรับรองเป็นหลักฐานเกี่ยวกับคูปองแทนที่จะเป็นคำมั่นสัญญาเกี่ยวกับการคัดเลือกนักแสดง ซัพพลายเออร์ที่ควบคุมเวลาการเขย่าและการทำให้เย็นลงมักจะตอบคำถามเหล่านี้โดยไม่ลังเล เนื่องจากนั่นคือจุดเริ่มต้นของความแปรผันส่วนใหญ่ของการหล่อเหล็กดัดที่ได้รับการบำบัดด้วยความร้อน