TH
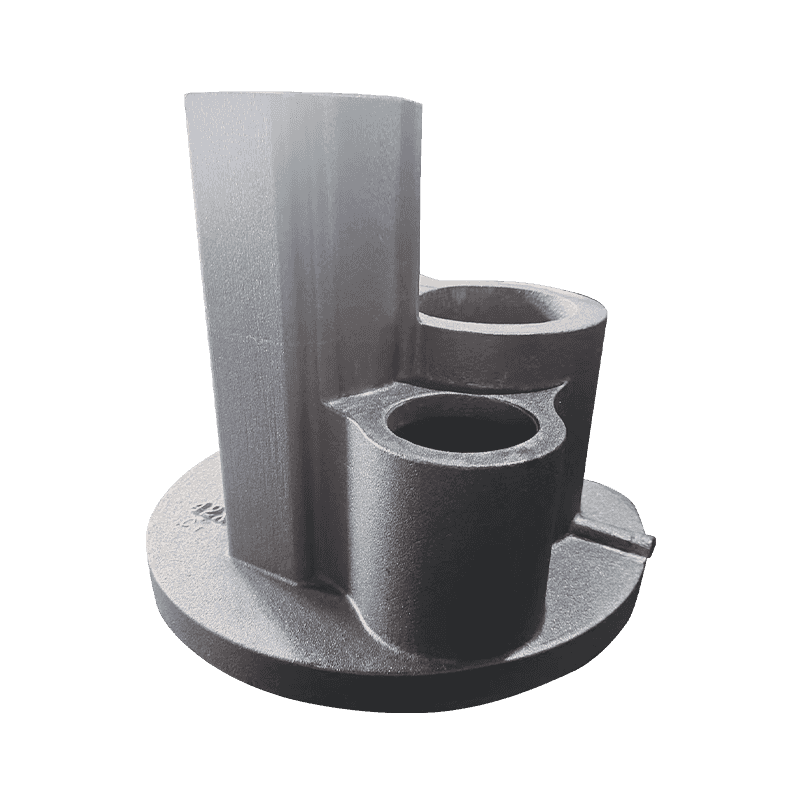
ตัวคอมเพรสเซอร์ขนาด 1.8 ตันปล่อยให้การสั่นคลอนมีขอบที่สะอาดตา และผ่านการตรวจสอบขนาด แล้วล้มเหลวที่ศูนย์เครื่องจักร: แถบสีเข้มที่มีรอยเปื้อนจะเปิดขึ้นมาสองสามมิลลิเมตรใต้พื้นผิวด้านบน แผ่นเคมีดูสมเหตุสมผลและการหล่อไม่มีรูพรุน ข้อบกพร่องคือการลอยตัวของกราไฟท์ และเมื่อไปถึงพื้นผิวเครื่องจักร ความร้อน การหลอมละลาย และต้นทุนการขึ้นรูปก็หมดไป
กฎการทำงานนั้นง่ายต่อการระบุ การลอยอยู่ในน้ำเป็นข้อบกพร่องที่เกิดจากความหนาแน่นของชิ้นส่วนหนักที่ทำความเย็นช้า และมันถูกควบคุมโดยการจับคู่คาร์บอนที่เทียบเท่ากับโมดูลัสของหน้าตัด โดยการระบายความร้อนที่ผิวหน้าด้านบนตามจุดประสงค์ และโดยการตัดสินใจล่วงหน้าว่าโลหะบูชายัญจะอยู่ที่ใด เคมีเพียงอย่างเดียวไม่สามารถแก้ไขได้ และแถบทดสอบแบบแยกส่วนจะไม่เตือนคุณเกี่ยวกับเรื่องนี้
จริงๆ แล้วการลอยตัวของกราไฟท์คืออะไร
เหล็กดัดจะแข็งตัวผ่านปฏิกิริยายูเทคติก โดยที่กราไฟต์จะเติบโตเป็นปมภายในของเหลว ปมมีความหนาแน่นประมาณ 2.2 ก./ซม. ; เหล็กเหลวที่อยู่รอบๆ มีค่าประมาณ 7 กรัม/ซม.³ ช่องว่างนั้นเป็นแรงลอยตัว และในการหล่อที่คงสภาพเป็นของเหลวเป็นเวลานาน ก็เพียงพอแล้วที่จะเคลื่อนก้อนเนื้อขึ้นไปผ่านการหลอม
ในผนังขนาด 20 มม. การแช่แข็งจะใช้เวลาไม่กี่วินาที และปมจะถูกล็อคตรงที่ก่อตัว ในผนังขนาด 150 มม. โลหะผสมชนิดเดียวกันสามารถคงสภาพเป็นของเหลวได้นานหลายนาที และก้อนที่ก่อตัวเร็วจะมีเวลาที่จะเพิ่มขึ้น ผลลัพธ์ที่ได้คือชั้นที่อุดมด้วยกราไฟท์ใต้พื้นผิวด้านบน ซึ่งมักจะเป็นชั้น 5 ถึง 30 มม. ด้านบน ขึ้นอยู่กับขนาดหน้าตัดและอุณหภูมิในการเท ซึ่งอยู่เหนือแถบที่โครงสร้างและคุณสมบัติเสื่อมลงอย่างเงียบๆ
การลอยอยู่ในน้ำเป็นการแยกระดับมหภาค ไม่ใช่ปัญหาที่เป็นก้อนกลม แถบที่ได้รับผลกระทบสามารถแสดงจำนวนปมที่ยอมรับได้ภายใต้กล้องจุลทรรศน์ ในขณะที่ความต้านทานแรงดึงและการยืดตัวในแถบนั้นลดลงอย่างรวดเร็ว
ความแตกต่างดังกล่าวจะตัดสินว่าจะมีการตรวจสอบข้อบกพร่องอย่างไร โรงหล่อสามารถสร้างความเป็นก้อนกลมที่ยอดเยี่ยม เมทริกซ์ที่สะอาด และการทดสอบแรงดึงที่ผ่านการทดสอบบนแท่งหล่อที่แยกจากกัน และยังคงจัดส่งงานหล่อที่ผิวหน้าด้านบนไม่สามารถผ่านการตัดเฉือนครั้งแรกได้ นอกจากนี้ ยังต้องแยกการลอยตัวออกจากตระกูลข้อบกพร่องอื่นๆ ด้วย กราไฟท์ที่เป็นก้อนจะปรากฏในส่วนที่มีน้ำหนักมาก โดยเป็นการเสื่อมสภาพที่มีลักษณะคล้ายเส้นตรงแบบกระจุก แทนที่จะเป็นการโยกย้ายทางกายภาพของก้อนเนื้อ และกราไฟท์ที่ระเบิดมักจะชี้ถึงปัญหาการบำบัดด้วยการหลอมละลาย การเยียวยาจะแตกต่างกันไป ดังนั้นการวินิจฉัยจึงต้องมีความเฉพาะเจาะจง
ผู้ปฏิบัติงานที่พบข้อบกพร่องเป็นครั้งแรกมักจะตำหนิการเทน้ำ มันคุ้มค่าที่จะกลับไปที่เนื้อหา — ทบทวนสั้นๆ เหล็กดัดชนิดใดที่ให้บริการ เปิดประเด็นปัญหาก่อนที่ร้านหลอมละลายจะรับผิด
เทียบเท่าคาร์บอนและโมดูลัสส่วน: ตัวเลขสองตัวที่มีความสำคัญ
ตัวแปรสองตัวจะตัดสินผลลัพธ์ส่วนใหญ่ อย่างแรกคือคาร์บอนเทียบเท่า CE = C Si/3 โดยบางแห่งเติมฟอสฟอรัส ประการที่สองคือโมดูลัสหน้าตัด ซึ่งเป็นอัตราส่วนปริมาตรต่อพื้นผิวของส่วนที่หนักที่สุดของการหล่อ เนื่องจากจะกำหนดระยะเวลาที่โลหะจะคงสภาพเป็นของเหลวหลังจากการเติม
บทวิจารณ์ที่ตีพิมพ์เกี่ยวกับเหล็กดัดหน้าตัดหนาทำให้ความเสี่ยงในการลอยตัวสูงกว่า CE ประมาณ 4.5% และความเสี่ยงจะเพิ่มขึ้นเมื่อขนาดหน้าตัดเพิ่มขึ้น นั่นคือเหตุผลที่ว่าทำไมคาร์บอนและซิลิคอนจึงต้องมีความสัมพันธ์กับโมดูลัสหน้าตัด แทนที่จะเลือกเพียงครั้งเดียวและนำกลับมาใช้ใหม่ในทุกกลุ่มผลิตภัณฑ์: สารเคมีที่เทลงในฝาครอบปั๊มบางๆ อย่างสวยงามจะลอยอยู่ในตัวคอมเพรสเซอร์ที่หนา
| ตัวแปร | เหตุใดจึงเสี่ยงต่อการลอยตัว | ทิศทางสำหรับส่วนที่มีน้ำหนักมาก |
|---|---|---|
| เทียบเท่าคาร์บอน | ตั้งค่ากราไฟท์ยูเทคติกทั้งหมดและความลื่นไหล หน้าต่างแข็งตัวยาวช่วยให้ก้อนเนื้อเดินทางได้ | ยึดไว้ใกล้ 4.1 ถึง 4.4% ที่ปลายล่างเมื่อความหนาของผนังผ่านไปประมาณ 100 มม |
| คาร์บอน | คาร์บอน is the material that floats; every extra tenth adds volume to the accumulation band | โดยทั่วไป 3.5 ถึง 3.7% มากกว่า 3.8% ขึ้นไป |
| ซิลิคอน | เพิ่ม CE ประมาณหนึ่งในสามของน้ำหนักของมันเอง และส่งเสริมการสร้างกราฟ | 2.0 ถึง 2.5% โดยเลือกเทียบกับเพดาน CE แทนที่จะเลือกเทียบกับเกรดเพียงอย่างเดียว |
| อุณหภูมิการเท | ความร้อนสูงเป็นพิเศษจะทำให้การหล่อคงสภาพของเหลวยาวนานขึ้น | เย็นพอๆ กับแม่พิมพ์ที่เติมได้อย่างน่าเชื่อถือ โดยมักจะอยู่ที่ 1,360 ถึง 1,400 °C |
| ระบายความร้อนด้านบน | การแช่แข็งปุ่มล็อคด้านบนในช่วงต้นจะทำให้ปุ่มเข้าที่ | หนาวสั่น หันหน้าไปทางทรายหนาทึบ ไม่มีส่วนบนที่ร้อนเปิดทิ้งไว้ |
| ตำแหน่งไรเซอร์ | ไรเซอร์ด้านบนจะกักเก็บของเหลวไว้ในบริเวณที่ก้อนเนื้อรวมตัวกัน | ฟีดจากด้านข้างหรือด้านล่างตรงที่รูปทรงอนุญาต เย็นสบายใต้ใบหน้าด้านบน |
ตารางเป็นทิศทางของการเดินทางไม่ใช่สูตร โรงหล่อสองแห่งที่ทำงานโดยใช้โมดูลัสส่วนเดียวกันสามารถตกลงกับระดับคาร์บอนที่แตกต่างกันได้ และทั้งสองก็ถูกต้อง เนื่องจากคุณสมบัติของทราย การปฏิบัติในการแช่เย็น และอุณหภูมิในการเทแตกต่างกัน สิ่งที่ไม่ควรแตกต่างคือวินัยในการเขียน CE เป้าหมายเทียบกับโมดูลัสส่วนก่อนที่จะติดตั้งรูปแบบ และตรวจสอบอีกครั้งทุกครั้งที่ลูกค้าทำให้กำแพงหนาขึ้นหรือเพิ่มเจ้านาย
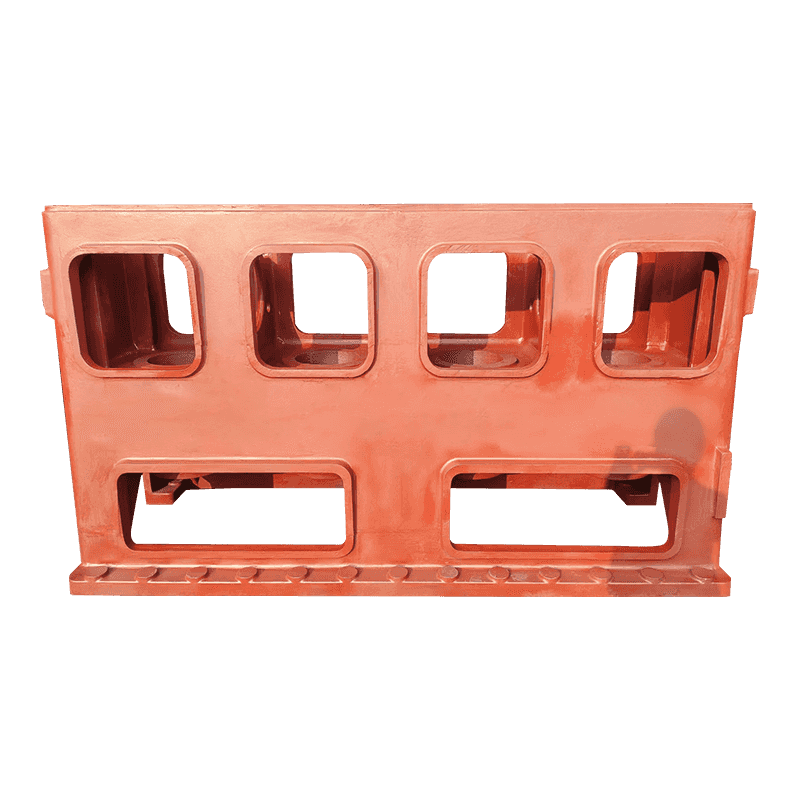
ชิ้นส่วนที่มีเปลือกหนาคือจุดที่กัดเลขคณิต: ตัวคอมเพรสเซอร์ที่มีผนัง 60 ถึง 90 มม. ฐานเครื่องจักรที่มีมวลตรงกลางหนัก หรือตัวเรือนปั๊มที่มีหน้าแปลนลึก ล้วนทำให้ก้อนกลมเคลื่อนขึ้นไปด้านบนได้ยาวนาน
การอ่านป้ายก่อนที่สายการผลิตจะอ่าน
การลอยอยู่ในน้ำไม่ค่อยประกาศตัวเองในโรงหล่อ โดยจะปรากฏที่ศูนย์เครื่องจักร ในการทำงานซ้ำ หรือในการร้องเรียนจากลูกค้า สัญญาณมีความสม่ำเสมอเพียงพอที่จะสร้างกิจวัตรเกี่ยวกับ:
- ลักษณะพื้นผิว: พื้นผิวด้านบนอาจดูหมองคล้ำหรือหยาบขึ้นเล็กน้อยหลังจากการขัดผิว และการตัดเฉือนแบบหยาบจะเปิดเส้นสีเข้มที่ติดตามพื้นผิวแทนที่จะข้ามไป
- การตรวจโลหะในแหล่งกำเนิด: ตัวอย่างที่ตัดจากด้านบนของการหล่อทดลอง หรือจากตัวดึงแบบหล่อที่มีโมดูลัสเดียวกัน จะเผยให้เห็นแถบสะสมที่แท่งหล่อที่แยกจากกันไม่เคยแสดงออกมาเลย
- การทำแผนที่ความแข็ง: โซนลอยมักจะอ่านค่าได้นุ่มนวลกว่าและมีเฟอร์ริติกมากกว่าส่วนการหล่อจำนวนมาก ซึ่งแสดงให้เห็นอย่างชัดเจนบนตารางที่แมปไว้
- ความเร็วอัลตราโซนิกและการลดทอน: มีประโยชน์สำหรับการคัดกรองเมื่อมีการปรับเทียบการอ่านกับตัวอย่างที่แบ่งส่วนในเรขาคณิตเดียวกัน
- การแบ่งส่วนแบบทำลายล้าง: ยังคงเป็นวิธีอ้างอิง และคุ้มค่ากับทุกรูปแบบใหม่หรือการเปลี่ยนแปลงทางเคมีที่สำคัญ
อย่าอนุมัติการหล่อชิ้นส่วนที่มีน้ำหนักมากโดยใช้ความแข็งแรงของแท่งทดสอบการหล่อแบบแยกเพียงอย่างเดียว แท่งมีลักษณะบาง แข็งตัวเร็ว และมีภูมิคุ้มกันต่อข้อบกพร่องที่คุณพยายามจับ
การเตือนภัยล่วงหน้าที่ถูกที่สุดคือการทดลองโดยแบ่งส่วนผ่านกำแพงที่หนักที่สุด การตัดผ่านพื้นผิวด้านบนจะบอกคุณเกี่ยวกับปริมาณคาร์บอนที่เทียบเท่า ตำแหน่งความเย็น และตำแหน่งไรเซอร์มากกว่าการทดสอบแรงดึงหนึ่งเดือน
มาตรการรับมือที่ค้างอยู่ในการผลิต
- กำหนดเคมีไปที่ส่วน ไม่ใช่เกรด ดึงคาร์บอนลงก่อน จากนั้นจึงเล็มซิลิคอนกับเพดาน CE หากข้อมูลจำเพาะดันซิลิคอนขึ้นสำหรับข้อกำหนดเมทริกซ์ คาร์บอนจะต้องลดลงอีก
- ตรึงใบหน้าด้านบนก่อน ความหนาวเย็นภายนอกหรือภายใน หรือทรายที่หันหน้าเข้าหากันเพื่อดึงความร้อนเร็วขึ้น จะทำให้หน้าต่างที่ก้อนเนื้อสามารถเคลื่อนที่ได้สั้นลง ปรับขนาดความเย็นเทียบกับจุดร้อนแทนที่จะกระจายไปทั่วใบหน้า
- เทลงในเย็นเท่าที่แม่พิมพ์จะเติมได้อย่างน่าเชื่อถือ Superheat ซื้อความคล่องตัวและต้านทานการลอยตัวของต้นทุน 1,360 ถึง 1,400 °C ครอบคลุมงานหนักส่วนใหญ่ และการยึดเตาเผาไว้นานก็ส่งผลเสียต่อคุณเช่นกัน
- ตัดสินใจว่าจะปล่อยให้ข้อบกพร่องอาศัยอยู่ที่ใด หน้าตัดเฉือนที่สำคัญจะอยู่ด้านล่างหรือด้านข้างของแม่พิมพ์ หน้าปัดด้านบนได้รับค่าเผื่อการเสียสละ 10 ถึง 25 มม. เป็นจุดเริ่มต้นทั่วไป โดยตัดออกโดยมีแถบลอยอยู่ข้างใน
- รักษาการละลายให้แน่น แมกนีเซียมตกค้างประมาณ 0.03 ถึง 0.05% ปริมาณธาตุหายากต่ำ การฉีดวัคซีนทันที และการไม่ให้ความร้อนซ้ำโดยไม่จำเป็น ล้วนช่วยลดโอกาสที่ปัญหาการบำบัดจะทำให้เกิดปัญหาการลอยอยู่ในน้ำ
- ตรวจสอบต่อความร้อน ไม่ใช่ต่อปี ตัวอย่างแบบแบ่งส่วนจากการหล่อรูปแบบใหม่ครั้งแรก บวกกับการตรวจโลหะตามระยะจากพื้นผิวด้านบน จะจับคาร์บอนที่เบี่ยงเบนไปก่อนที่แบทช์จะถึงสายการผลิต
ไม่มีอะไรที่มีราคาแพงในตัวเอง และสำหรับโครงสร้างชิ้นเดียวที่มีน้ำหนักมาก เช่น ฐานเครื่องจักร ตัวคอมเพรสเซอร์ และตัวเรือนปั๊ม บทความแรกที่แบ่งส่วนจะจ่ายเองในครั้งแรกที่ป้องกันไม่ให้เกิดการหล่อแบบเป็นเศษ
สิ่งที่ต้องถามก่อนสั่งซื้อ
หากคุณซื้อการหล่อเหล็กดัดหน้าตัดหนัก การลอยอยู่ในน้ำเป็นคำถามของซัพพลายเออร์พอๆ กับคำถามในโรงหล่อ คำตอบที่คุณต้องการนั้นเฉพาะเจาะจง และคำถามก็สั้น:
- คุณสร้างโมดูลัสส่วนใดในวิชาเคมี และคุณกำหนดเป้าหมายคาร์บอนเทียบเท่ากับเท่าใด
- คุณจะนำตัวอย่างทางโลหะวิทยาจากการหล่อเองหรือจากแท่งหล่อที่แยกจากกันที่ไหน
- คุณจะควบคุมการระบายความร้อนที่ด้านบนได้อย่างไร และตำแหน่งไรเซอร์อยู่ที่เท่าไร?
- คุณเหลือค่าเผื่อการตัดเฉือนไว้เท่าใดที่ด้านบน และคุณได้ตัวเลขนั้นมาได้อย่างไร
- คุณบันทึกคาร์บอน ซิลิคอน แมกนีเซียม และอุณหภูมิการเททุกๆ ความร้อน และฉันขอดูข้อมูลในช่วง 6 เดือนที่ผ่านมาได้หรือไม่
ซัพพลายเออร์ที่ตอบคำถามสองข้อแรกในแง่ทั่วไปและคำถามสุดท้ายที่มีคำมั่นสัญญาคือการเสนอราคาตามราคามากกว่าโครงสร้าง ผลที่ตามมาในเชิงพาณิชย์สมควรได้รับการระบุอย่างชัดเจน: การหล่อที่ผ่านใบรับรองและล้มเหลวที่ศูนย์เครื่องจักรถือเป็นเศษเหล็กที่มีราคาแพงที่สุด เนื่องจากผู้ซื้อได้ชำระค่าขนส่ง ระยะเวลาการตัดเฉือน และการหยุดสายการผลิตแล้ว
ซัพพลายเออร์ที่จัดการกับชิ้นส่วนที่มีน้ำหนักมากได้ดีมักจะตอบคำถามเหล่านี้ก่อนที่จะถูกถาม โมดูลัสส่วน เทียบเท่าคาร์บอนเป้าหมาย รูปแบบการทำความเย็น และตำแหน่งการสุ่มตัวอย่าง มักจะปรากฏในแพ็คเกจใบเสนอราคาโดยไม่ต้องแจ้ง
วินัยเดียวกันดำเนินไป ช่วงการหล่อเหล็กดัด สร้างขึ้นโดยใช้ส่วนประกอบของคอมเพรสเซอร์ ปั๊ม วาล์ว และเครื่องมือกล โดยที่ความหนาของผนังแตกต่างกันมากพอจนไม่มีสารเคมีใดครอบคลุมทุกชิ้นส่วน
การลอยตัวของกราไฟท์ไม่ใช่ข้อบกพร่องลึกลับเมื่อฟิสิกส์อยู่บนโต๊ะ ก้อนมีน้ำหนักเบากว่าของเหลวที่บรรทุกอยู่ ส่วนที่หนักจะคงสภาพเป็นของเหลวได้นานเพียงพอสำหรับความแตกต่างนั้น และโลหะที่อยู่ใต้ผิวหน้าด้านบนไม่ใช่โลหะตามแบบที่วาดไว้
ควบคุมด้วยการตัดสินใจสามครั้งตั้งแต่เนิ่นๆ: คาร์บอนเทียบเท่ากับโมดูลัสของหน้าตัด การระบายความร้อนที่พื้นผิวด้านบนโดยเจตนา และค่าเผื่อการตัดเฉือนที่ทำให้แถบลอยอยู่ในถังเศษแทนที่จะอยู่ภายในชิ้นส่วนที่เสร็จแล้ว ทุกอย่างหลังจากนั้น แถบทดสอบ ใบรับรอง และรายงานการตรวจสอบ เป็นเพียงการยืนยัน ไม่ใช่การป้องกัน