TH
ความจริงอันยากลำบากเกี่ยวกับคาร์ไบด์ในการหล่อเหล็กดัด
สี่รูในการดำเนินการผลิต สว่านเริ่มมีควัน ใบรับรองวัสดุระบุว่าเหล็กดัด เกรด 80-55-06 การตรวจสอบจุดความแข็งใกล้กับข้อความที่มีแกนจะอ่านได้ 312 HBW ซึ่งสูงกว่าข้อมูลจำเพาะมาก ชิปนั้นสั้น มีหนาม และเป็นสีเทาแทนที่จะเป็นลอนที่ดูสะอาดตา ชิ้นส่วนเป็นไปตามขนาด แต่จะตัดเฉือนได้ยากและมีความเสี่ยงภายใต้น้ำหนักบรรทุก สาเหตุก็คือคาร์ไบด์เกือบจะแน่นอน
คาร์ไบด์ในการหล่อเหล็กดัดมักไม่ค่อยปรากฏในการตรวจสอบที่เข้ามา พวกมันซ่อนอยู่หลังความแข็งเฉลี่ยที่ยอมรับได้และพื้นผิวที่สะอาด มองเห็นได้เมื่อเครื่องมือเสื่อมสภาพภายในไม่กี่นาที เกลียวฉีกขาด หรือการทดสอบแรงกดล้มเหลว การทำความเข้าใจว่าอะไรสร้างสิ่งเหล่านี้ขึ้นมาและวิธีที่โรงหล่อป้องกันพวกมันออกไปเป็นวิธีที่ตรงที่สุดในการหลีกเลี่ยงปัญหาเดียวกันสองครั้ง: ครั้งแรกในการหล่อ หนึ่งครั้งในการตัดเฉือนและการรับประกัน
ความแตกต่างในทางปฏิบัติระหว่างการหล่อเหล็กดัดที่เชื่อถือได้กับเหล็กหล่อที่ยุ่งยากมักไม่ใช่ความแข็งโดยเฉลี่ย เป็นการไม่มีเฟสแข็งและเปราะในโซนที่ต้องตัดเฉือนและโหลด
คาร์ไบด์คืออะไรและเหตุใดจึงปรากฏ
ในการแข็งตัวอย่างถูกต้อง เหล็กดัด โครงสร้างคาร์บอนตกตะกอนเป็นกราไฟท์ทรงกลมระหว่างการแข็งตัวของยูเทคติก ก้อนกราไฟท์เหล่านี้ทำให้เหล็กมีความเหนียว ความสามารถในการหน่วง และความสามารถในการแปรรูป การเปลี่ยนแปลงขึ้นอยู่กับเวลาและสภาวะการเกิดนิวเคลียส
เมื่ออัตราการทำความเย็นเฉพาะที่เร็วเกินไป หรือเมื่อองค์ประกอบที่หลอมละลายหลุดออกจากโซนที่มีความเสถียรของกราไฟท์ คาร์บอนจะรวมตัวกับเหล็กโดยตรงเพื่อสร้างซีเมนต์ไทต์ (Fe3C) ถ้าซีเมนต์ไทต์เกิดเป็นโครงข่ายที่เชื่อมต่อกัน โครงสร้างนี้เรียกว่า เลเดบูริติก คาร์ไบด์ เป็นเฟสเดียวกับที่ทำให้เหล็กสีขาวมีความแข็ง แต่ในเหล็กดัดถือเป็นข้อบกพร่อง ไม่ใช่คุณลักษณะการออกแบบ
การวิจัยการแข็งตัวของเหล็กเป็นก้อนกลมชี้ไปที่สิ่งกระตุ้นเดียวกัน:
- ระบายความร้อนอย่างรวดเร็วในส่วนที่บาง ผนังกระบอกสูบ โครงปั๊ม และขอบไกด์จะแข็งตัวได้เร็วกว่าบอสที่มีน้ำหนักมาก ทำให้มีเวลาเพียงเล็กน้อยที่กราไฟท์จะเติบโต
- เทียบเท่าคาร์บอนต่ำ ค่า CE ต่ำกว่าประมาณ 4.3 จะผลักดันการแข็งตัวไปสู่การก่อตัวของคาร์ไบด์
- องค์ประกอบความเสถียรของคาร์ไบด์ โครเมียม แมงกานีส โมลิบดีนัม วานาเดียม และโบรอนส่งเสริมซีเมนต์ไทต์แม้ในระดับปานกลาง โดยมักจะเข้าไปทางเศษเหล็กที่ไม่ได้รับการตรวจสอบ
- การฉีดวัคซีนซีดจาง การฉีดวัคซีนช่วยให้เกิดความต้องการกราไฟท์ในบริเวณที่เกิดนิวเคลียส เติมเชื้อน้อยเกินไปหรือหน่วงเวลานานเกินไปก่อนที่จะเท จะทำให้ของเหลวละลายหายไปโดยไม่มีจุดเหล่านั้น
- สภาพความร้อนที่มีการแปล โซนจุดเยือกแข็งสุดท้ายของการหล่อคือจุดที่คาร์ไบด์ขนาดใหญ่รวมตัวกัน
"คาร์ไบด์เป็นความทรงจำของการหล่อเกี่ยวกับประวัติการหล่อเย็นของมันเอง คำถามคือคุณอ่านความทรงจำนั้นก่อนการตัดเฉือนหรือหลังความล้มเหลว"
ข้อมูล. คาร์ไบด์ไม่ได้เป็นสาเหตุของการปฏิเสธโดยอัตโนมัติ ข้อกำหนดทางอุตสาหกรรมบางรายการทนต่อคาร์ไบด์ได้มากถึง 3 เปอร์เซ็นต์ตามพื้นที่ในโซนไม่ทำงานที่กำหนดไว้ ปัญหาอยู่ที่ว่าความอดทนได้รับการจัดทำเป็นเอกสารและตกลงไว้ หรือค้นพบโดยบังเอิญ
คาร์ไบด์ส่งผลต่อการตัดเฉือนและอายุการใช้งานอย่างไร
กฎข้อแรกของปัญหาคาร์ไบด์: เป็นปัญหาในท้องถิ่น จุดเย็นเพียงจุดเดียวในช่องแม่พิมพ์เดียวสามารถสร้างโซนคาร์ไบด์ได้ ในขณะที่การหล่อส่วนที่เหลือเป็นไปอย่างดี ตัวอย่างแรงดึงโดยเฉลี่ยสามารถผ่านได้ และการหล่อยังสามารถทำลายเครื่องตัดหรือรอยแตกร้าวในการให้บริการได้
การตัดเฉือนมักเป็นจุดที่ปัญหาปรากฏขึ้นเป็นอันดับแรก ซีเมนต์ไทต์มีความแข็งกว่าเมทริกซ์เพิร์ลไลต์หรือเฟอร์ริติกมาก ดังนั้นเครื่องมือตัดที่ตัดผ่านโซนคาร์ไบด์จึงได้รับแรงกระแทกอย่างรุนแรง อายุการใช้งานของเครื่องมือลดลง การควบคุมมิติไม่เสถียร และเกิดการฉีกขาด ในการเจาะ ความแตกต่างระหว่างแบทช์ที่ดีและไม่ดีจะมองเห็นได้ภายในสองสามรูแรก
ในด้านประสิทธิภาพ คาร์ไบด์จะขจัดความสามารถของวัสดุในการเปลี่ยนรูปพลาสติก การหล่อที่มีโครงข่ายคาร์ไบด์เด่นชัดจะมีพฤติกรรมเหมือนเหล็กสีขาว: แข็งกว่าแต่เปราะ การยืดตัวอาจลดลงต่ำกว่า 3 เปอร์เซ็นต์ พลังงานกระแทกลดลงอย่างรวดเร็ว และชิ้นส่วนจะไวต่อรอยบากและความเข้มข้นของความเค้น ซึ่งมีความสำคัญสำหรับตัวปั๊มภายใต้แรงดัน ตัวเรือนคอมเพรสเซอร์ภายใต้วงจรความร้อน และโครงสร้างของเครื่องมือกลที่ต้องจัดแนว
| คุณสมบัติ | เหล็กดัดธรรมดา | ด้วยเครือข่ายคาร์ไบด์ |
|---|---|---|
| ความแข็ง (HBW) | 170 - 250 | 300 - 500 เป็นภาษาท้องถิ่น |
| การยืดตัว (%) | 6 - 18 | ต่ำกว่า 3 |
| ความเหนียวกระแทก (J) | 8 - 25 | ต่ำกว่า 5 |
| ความสามารถในการแปรรูป | ดีด้วยเครื่องมือมาตรฐาน | แย่; การสึกหรอและการบิ่นอย่างรวดเร็ว |
| พฤติกรรมความล้มเหลว | การเสียรูปแบบเหนียวพร้อมคำเตือนที่มองเห็นได้ | แตกหักง่ายโดยไม่มีการเตือนที่สำคัญ |
อันตราย. ในชิ้นส่วนที่มีแรงดัน โซนคาร์ไบด์ที่มุมภายในจะทำหน้าที่เป็นตัวเริ่มต้นการแตกร้าว เมื่อใช้แรงกด บริเวณแข็งจะไม่สามารถรองรับความเครียดได้ และความล้มเหลวจะเปลี่ยนจากการรั่วไหลก่อนแตกหักไปสู่การแตกหักกะทันหัน
การควบคุมกระบวนการที่ป้องกันไม่ให้คาร์ไบด์ออกมา
การควบคุมคาร์ไบด์ขึ้นอยู่กับตัวแปรสี่ประการ: เคมี การฉีดวัคซีน อัตราการทำความเย็น และการบำบัดความร้อน โรงหล่อที่แข็งแกร่งที่สุดจัดการทั้งสี่เป็นระบบเดียว ไม่ใช่จุดตรวจแยกกัน
เคมีและคาร์บอนเทียบเท่า
สำหรับเหล็กดัดวิศวกรรมทั่วไป โดยทั่วไปปริมาณคาร์บอนจะอยู่ระหว่าง 4.3 ถึง 4.6 เปอร์เซ็นต์ โดยมีซิลิคอนอยู่ระหว่าง 2.2 ถึง 2.8 เปอร์เซ็นต์ ขีดจำกัดล่างเป็นสิ่งสำคัญ: ต่ำกว่าค่า eutectic CE สารที่หลอมละลายมีแนวโน้มที่จะเกิดการตกตะกอนของคาร์ไบด์มากขึ้น โดยไม่คำนึงถึงคุณภาพของการเพาะเชื้อ
การฉีดวัคซีนล่าช้าและเชื่อถือได้
การฉีดวัคซีนจะเพิ่มตำแหน่งการเกิดนิวเคลียสของกราไฟท์ การฉีดวัคซีนในช่วงช้า ซึ่งดำเนินการโดยการเทหรือการโอนทัพพี จะทำให้มีจำนวนนิวเคลียสสูงที่สุดเมื่อโลหะเข้าสู่แม่พิมพ์ ช่วงเวลาระหว่างการเพาะเชื้อและการเทมีความสำคัญพอๆ กับปริมาณของหัวเชื้อ การฉีดวัคซีนที่จางลงเป็นสาเหตุหลักของความไม่สอดคล้องกันระหว่างแบตช์
อัตราการทำความเย็นและการออกแบบส่วน
ผู้ออกแบบการหล่อและโรงหล่อควรตรวจสอบส่วนที่บาง การเปลี่ยนแบบคม และทางเดินที่มีแกนก่อนตัดรูปแบบ ส่วนประกอบคอมเพรสเซอร์ผนังบางเป็นตัวอย่างคลาสสิก: ช่องระบายความร้อน ผนังแคบ และโซนเกลียวทำให้เกิดตำแหน่งหลายแห่งที่มีอัตราการทำความเย็นเฉพาะที่สูง โรงหล่อที่ผลิตชิ้นส่วนดังกล่าวเป็นประจำจะปรับการเกต อุณหภูมิการเท และสภาวะของแม่พิมพ์เพื่อให้อยู่ในช่วงความเสถียรของกราไฟท์
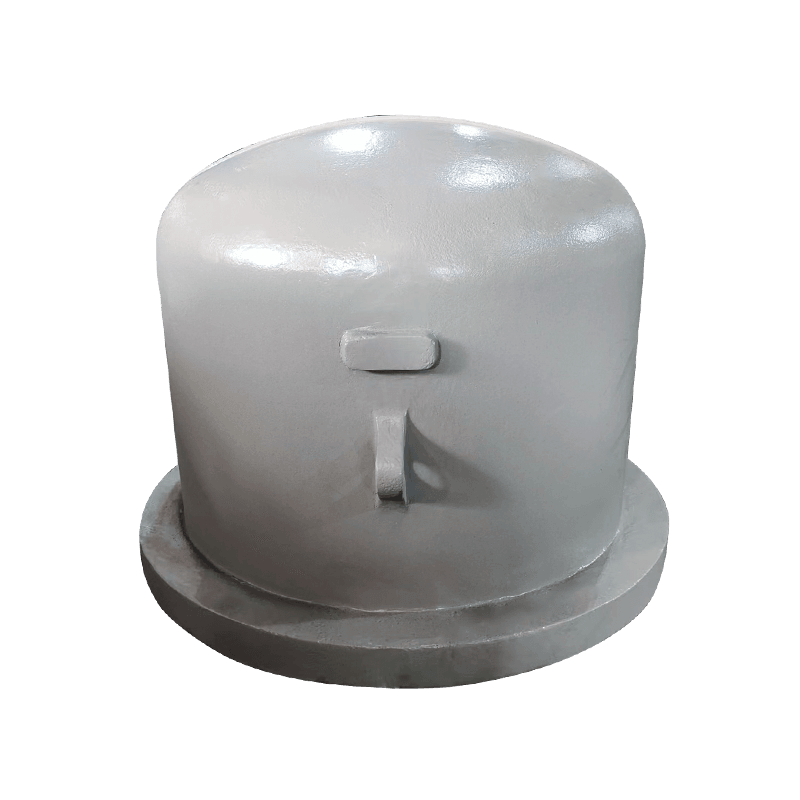
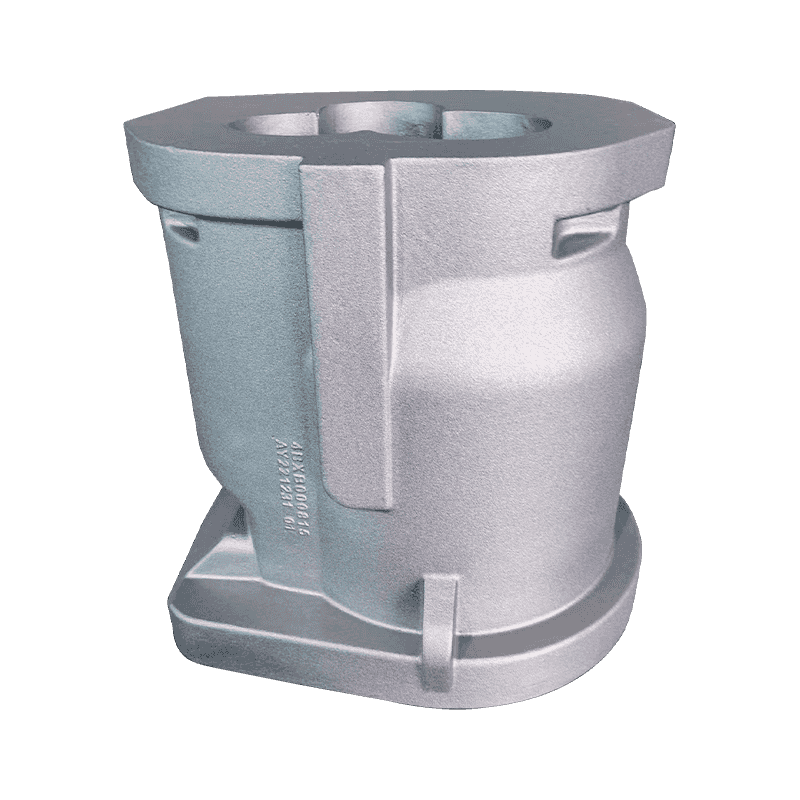
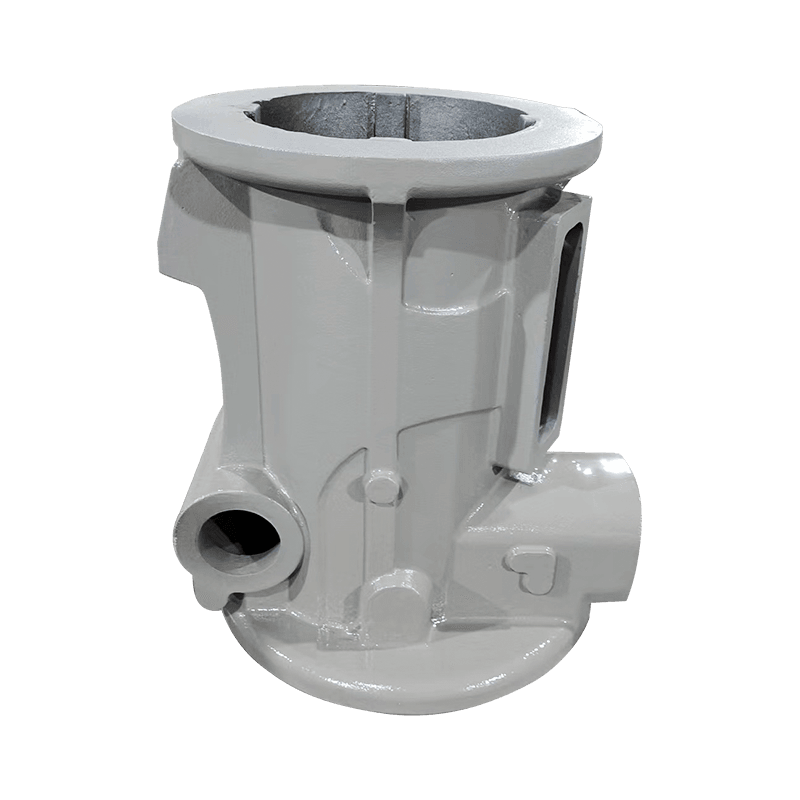
 กระบอกสูบคอมเพรสเซอร์ HT250 พร้อมการหล่อทรายด้วยเรซิน กระบอกสูบรับแรงดันนี้ใช้เหล็กหล่อ HT250 และการขึ้นรูปทรายเรซินที่มีความแข็งแรงสูง ผนังบางและช่องระบายความร้อนสร้างโซนที่เสี่ยงต่อการเกิดคาร์ไบด์ ทำให้ความเสี่ยงในพื้นที่เปลี่ยนผ่านที่กล่าวถึงในที่นี้มีความเกี่ยวข้องโดยตรง ดูผลิตภัณฑ์ →
เมื่อส่วนที่บางติดกับส่วนที่หนัก เวลาในการแข็งตัวจะเปลี่ยนไปอย่างกะทันหัน และโซนการเปลี่ยนผ่านนั้นเป็นจุดที่คาร์ไบด์มักปรากฏ การตรวจสอบรูปแบบ รัศมีการเปลี่ยนแปลง และการควบคุมการหล่อเย็นของแม่พิมพ์ จะช่วยหลีกเลี่ยงปัญหาแทนที่จะแก้ไขในภายหลัง
การอบชุบด้วยความร้อนเป็นขั้นตอนแก้ไข
หากคาร์ไบด์ก่อตัวขึ้นแล้ว การหลอมด้วยเฟอร์ไรต์จะละลายพวกมัน ถือหล่อไว้ที่อุณหภูมิประมาณ 900 องศาเซลเซียสเป็นเวลาหนึ่งถึงสามชั่วโมง จากนั้นจึงเย็นตัวลงอย่างช้าๆ ช่วยให้ซีเมนต์ไทต์สลายตัวและคาร์บอนตกตะกอนเป็นกราไฟท์ การอบชุบด้วยความร้อนของการหล่อเครื่องมือกลเป็นไปตามตรรกะเดียวกัน: ทำให้เมทริกซ์มีความแข็งตามที่ระบุ และกำจัดเฟสที่ไม่เสถียรออก การอบชุบต้องใช้เวลาและพลังงาน ดังนั้นโรงหล่อจึงถือเป็นขั้นตอนแก้ไข ไม่ใช่ทดแทนการควบคุมกระบวนการ
การหล่อเครื่องมือกลที่มีส่วนที่หนักและใช้เวลาในการหล่อเย็นนาน จะสัมผัสกับคาร์ไบด์ที่มีผนังบางน้อยกว่า แต่ยังต้องมีรอบการอบอ่อนที่กำหนดไว้เพื่อให้ได้โครงสร้างที่มั่นคงและสม่ำเสมอ
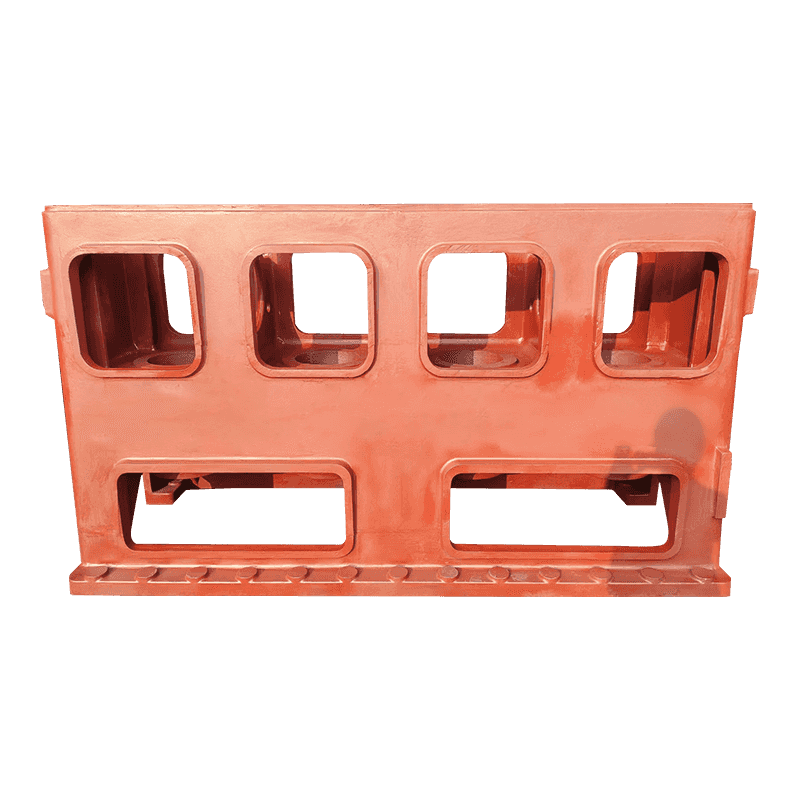
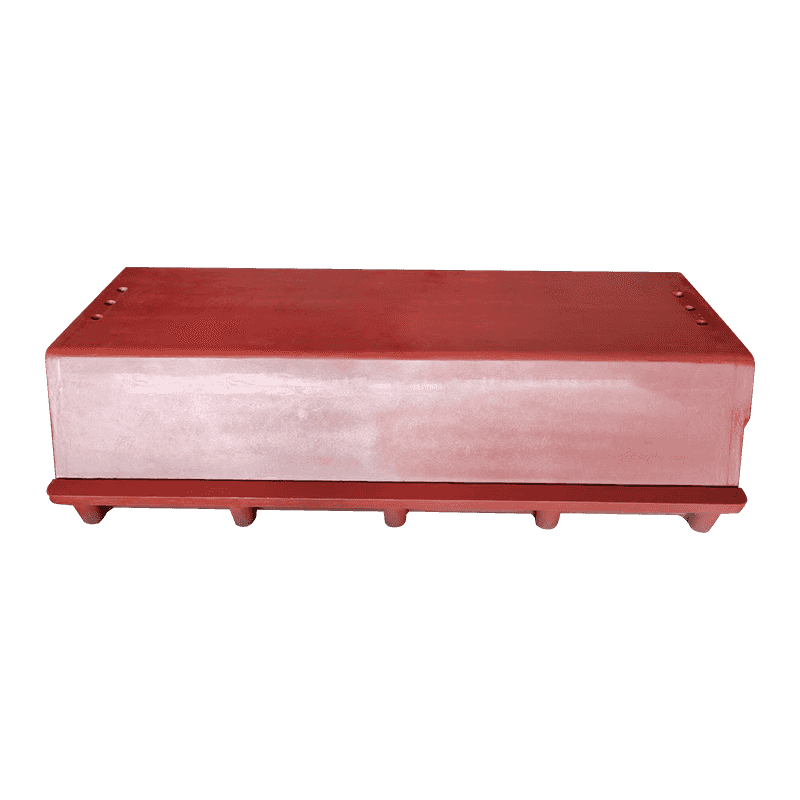
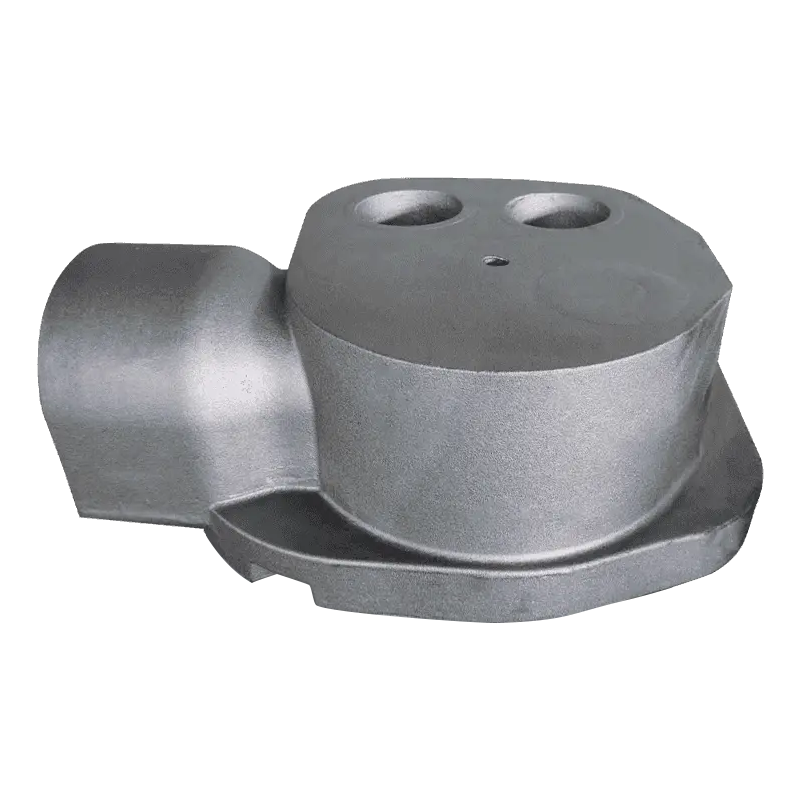
 ฐานเครื่องจักรที่มั่นคงเพื่อรองรับเครื่องมือกล ฐานนี้ทำหน้าที่เป็นฐานรากโครงสร้างของเครื่องมือกล โดยให้ความแข็งและต้านทานแรงสั่นสะเทือน ข้อความโดยรอบเน้นย้ำว่าการหล่อชิ้นส่วนที่มีน้ำหนักมากยังคงต้องมีวงจรการหลอมที่กำหนดไว้เพื่อให้โครงสร้างสม่ำเสมอและสม่ำเสมอ ดูผลิตภัณฑ์ →
ความสำเร็จ. โรงหล่อที่ใช้ขีดจำกัดทางเคมีที่เข้มงวด การฉีดวัคซีนล่าช้า และรอบการหลอมที่กำหนด สามารถผลิตเหล็กดัดที่เครื่องจักรเหมือนกันในแต่ละชุด ความสม่ำเสมอดังกล่าวมีค่ามากกว่าการประหยัดจากการผสมผสานค่าใช้จ่ายที่ถูกกว่า
สิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ
คาร์ไบด์เป็นผลจากกระบวนการ ไม่ใช่เหตุการณ์สุ่ม คำถามที่ตรงเป้าหมายบางข้อแยกโรงหล่อที่ควบคุมกระบวนการออกจากโรงหล่อที่หวังสิ่งที่ดีที่สุดออกจากกัน การตรวจสอบเหล่านี้ใช้เวลาเพียงเล็กน้อยและป้องกันปัญหาคาร์ไบด์ไม่คาดคิดหลังจากเริ่มการตัดเฉือน
- ตรวจสอบใบรับรองเคมีฉบับเต็ม ใบรับรองส่วนใหญ่ระบุรายการคาร์บอนและซิลิคอน ขอเพิ่มเติมเกี่ยวกับขีดจำกัดของโครเมียม แมงกานีส โมลิบดีนัม และวาเนเดียม ซัพพลายเออร์ที่ไม่รายงานสิ่งเหล่านี้อาจไม่ได้ติดตามพวกเขา
- ถามว่าฉีดวัคซีนอย่างไร การฉีดวัคซีนแบบสตรีมหรือทัพพีในระยะล่าสุดเป็นสัญญาณที่ชัดเจนว่าการจัดการนิวเคลียสเป็นเรื่องจริงจัง
- กำหนดเมทริกซ์และการบำบัดความร้อน ระบุว่าการหล่อจะถูกส่งแบบ as-cast, Normalized หรือ annealed และคาดว่าจะมีโครงสร้างจุลภาคใดในโซนวิกฤต
- ขอแผนที่ความแข็งในบทความแรก ตรวจสอบความแข็งที่ส่วนที่บางและใกล้กับรูกลึง ไม่เพียงแต่บนแท่งทดสอบแบบหล่อแยกเท่านั้น ช่องว่างระหว่างความแข็งของแท่งทดสอบและความแข็งเฉพาะที่คือส่วนที่คาร์ไบด์ซ่อนอยู่
- เขียนการยอมรับคาร์ไบด์ต่อโซน หากภาพวาดไม่สามารถทนต่อคาร์ไบด์ในพื้นที่เฉพาะได้ ให้พูดเช่นนั้น หากที่อื่นยอมรับจำนวนเล็กน้อยก็ให้พูดเช่นนั้นเช่นกัน
การหล่อปั๊มและวาล์วเป็นกรณีทั่วไปที่การสนทนานี้ให้ผลดี ตัวปั๊มต้องทนแรงดัน ตัดเฉือนหลายด้าน และเชื่อถือได้ภายใต้อุณหภูมิที่แปรผัน การอภิปรายเรื่องคาร์ไบด์ดำเนินไปอย่างรวดเร็วจาก "ได้รับอนุญาต" เป็น "ในที่ที่อนุญาต"
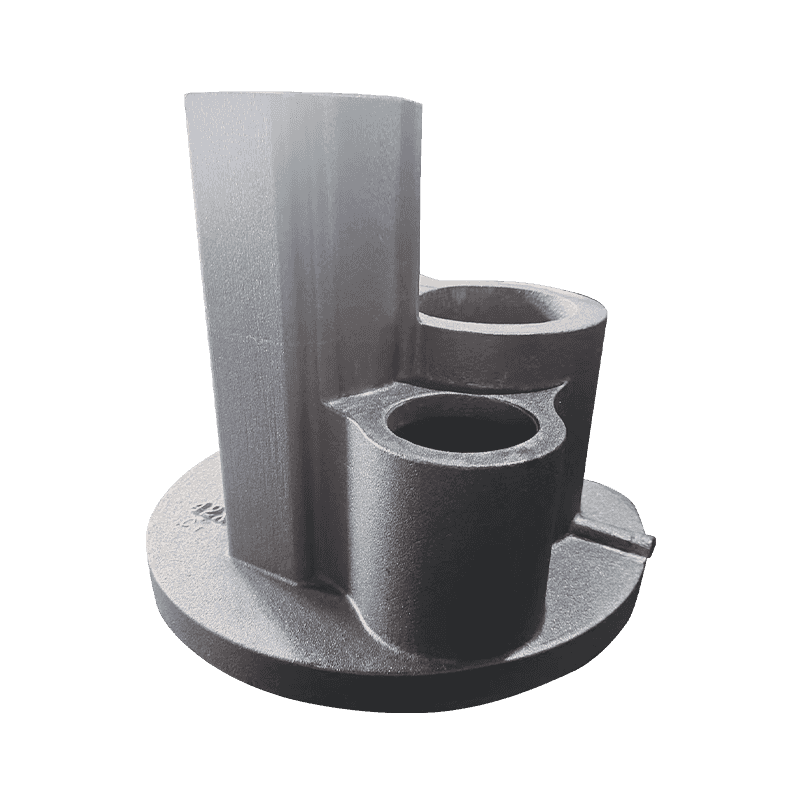
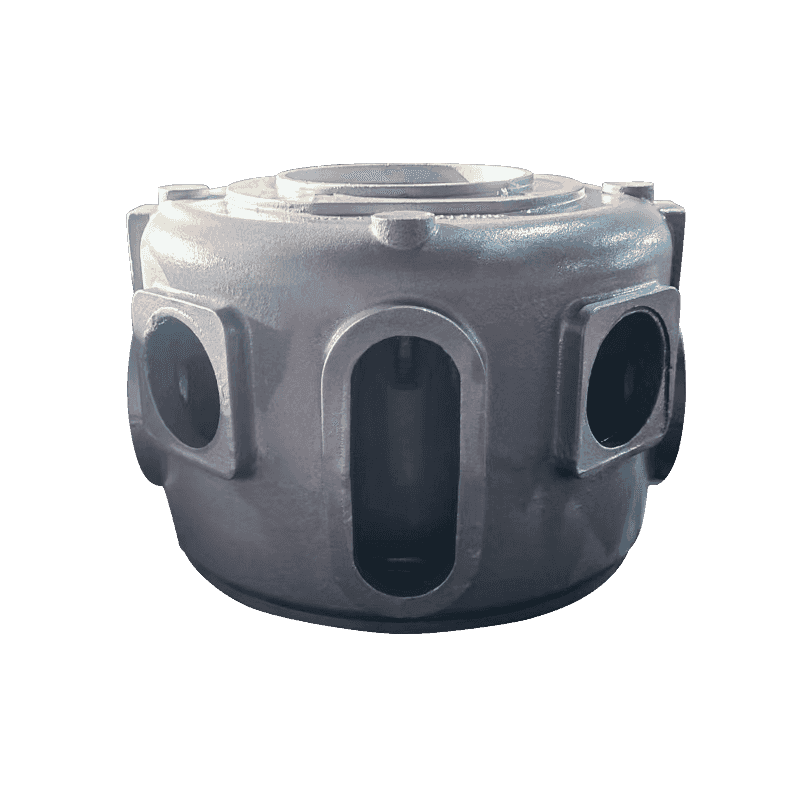
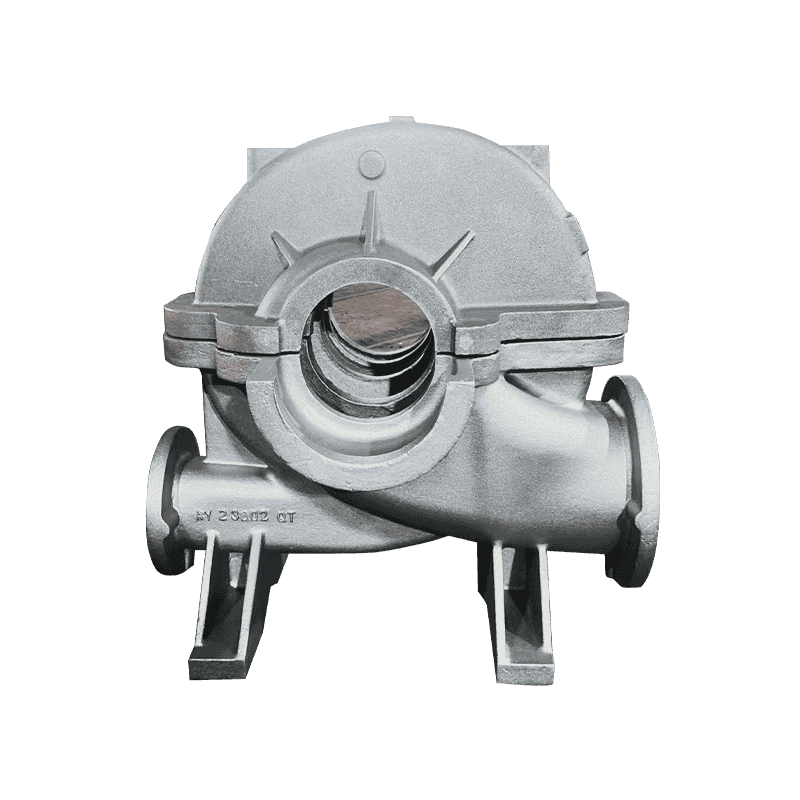
 การหล่อตัวปั๊มด้วยโครงสร้างที่แน่นหนา ตัวปั๊มและตัววาล์วนี้จะควบคุมการไหลของของไหลและรองรับวาล์วด้วยช่องทางในตัว หน้าตัดเครื่องจักรหลายชิ้นและข้อกำหนดที่ต้องทนแรงดันนั้นสอดคล้องกับการอภิปรายเกี่ยวกับตำแหน่งคาร์ไบด์ ทำให้เป็นรายการสำคัญที่ต้องตรวจสอบ ดูผลิตภัณฑ์ →
ก่อนที่จะขอใบเสนอราคา ให้ตรวจสอบพอร์ตโฟลิโอที่มีอยู่ของซัพพลายเออร์ โรงหล่อที่ผลิตรูปทรงที่คล้ายคลึงกันอยู่แล้วมีข้อได้เปรียบที่วัดผลได้ คุณสามารถ ตรวจสอบกลุ่มผลิตภัณฑ์ และตัดสินว่าการหล่อในการผลิตตรงกับชิ้นส่วนที่คุณต้องการหรือไม่
คำเตือน. ราคาที่ต่ำกว่าค่าเฉลี่ยของตลาดอย่างเห็นได้ชัดสมควรได้รับคำถามเพิ่มเติม ไม่น้อยไปกว่านี้ ความแตกต่างระหว่างประจุที่ได้รับการควบคุมและประจุราคาถูกมักจะมองเห็นได้จากปริมาณขององค์ประกอบที่ทำให้เสถียรของคาร์ไบด์ที่เข้าสู่การหลอมเหลว
ข้อดี: คุณสามารถจัดการคาร์ไบด์ได้ แต่ถ้าคุณถามเท่านั้น
การก่อตัวของคาร์ไบด์ในการหล่อเหล็กดัดเป็นสิ่งที่คาดเดาได้ โดยเป็นไปตามอัตราการเย็นตัวในท้องถิ่น องค์ประกอบ และสภาวะนิวเคลียส และสามารถควบคุมได้โดยการออกแบบกระบวนการโดยเจตนา ค่าใช้จ่ายในการป้องกันไม่แพง: ข้อจำกัดทางเคมีที่มีระเบียบวินัย การฉีดวัคซีนอย่างทันท่วงที และขั้นตอนการบำบัดความร้อนตามความจำเป็น ค่าใช้จ่ายในการค้นพบคาร์ไบด์ล่าช้านั้นมีสูง เช่น การตัดเฉือนที่เสียหาย การทดสอบแรงดันที่ล้มเหลว การหยุดทำงานของเครื่องจักร และการส่งมอบที่ไม่แน่นอน
เวลาที่ดีที่สุดในการจัดการกับคาร์ไบด์คือก่อนตัดรูปแบบและลงนามในใบสั่งซื้อ เวลาที่ดีที่สุดอันดับสองคือตอนนี้ ในขณะที่คุณยังคงควบคุมข้อกำหนด แผนการตรวจสอบ และการสนทนากับซัพพลายเออร์ของคุณ